Aller au contenu
Automatisation

Automates, recettes selon l’ISA 88, contrôle-commande & supervision

Développement logiciel

Logiciels sur mesure, bases de données, reporting

Conseil

Analyse, concepts de digitalisation, accompagnement de projet

Tester en direct la salle de contrôle Werk Nord
ISO 9001Inductive Automation IntegratorAVEVA IntegratorIntégrateur Sepasoft
Tous nos services en un coup d’œil

Exemple de projet · Werk Nord

Werk Nord – de la demande à la remise

Un fabricant de boissons appelle : il veut savoir pourquoi ses lignes s’arrêtent et pouvoir retracer rapidement ses lots. Nous montrons étape par étape comment en naissent une salle de contrôle, un MES et une application mobile.

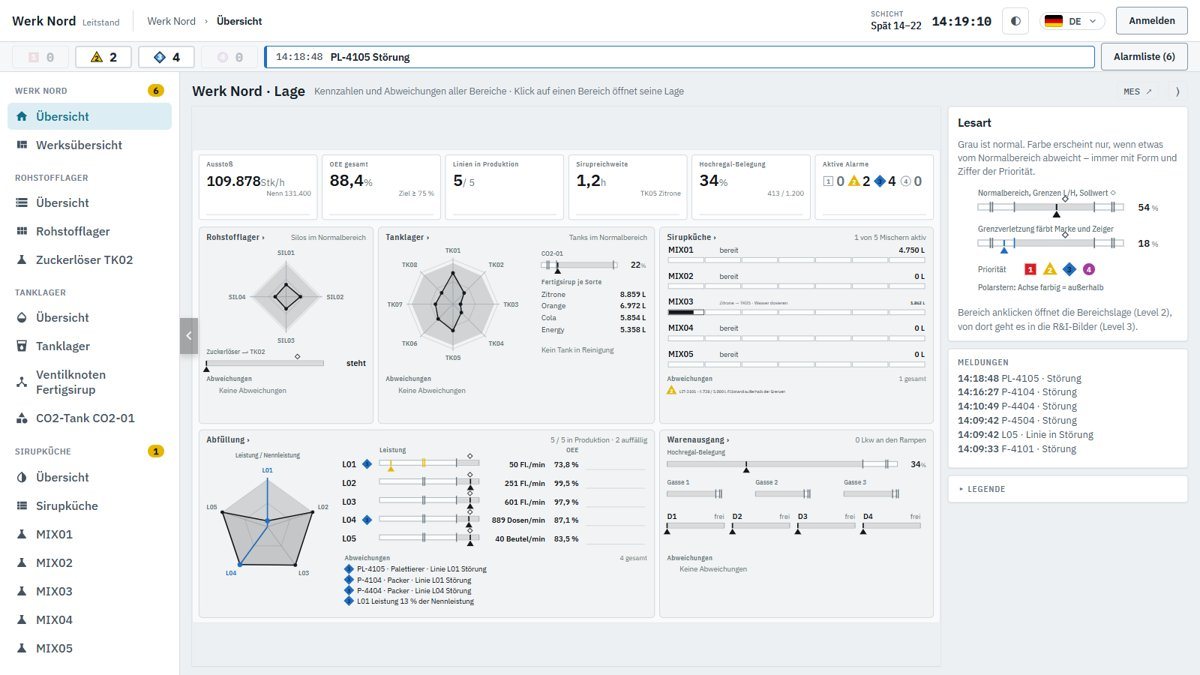
Illustration isométrique de Werk Nord : quatre silos, le parc de cuves, cinq mélangeurs de la siroperie, cinq lignes de remplissage et l’entrepôt grande hauteur avec la zone de chargement.

Fiche projet

Remplissage
5
Équipements
290
Variables
2.846
Écrans
≈ 200
Langues
14

Étape 1 · Demande

L’appel

Une usine de boissons avec cinq lignes de remplissage planifie sur papier et dans Excel. Pourquoi une ligne s’est arrêtée, personne ne le sait vraiment en fin de poste – et la traçabilité consiste à fouiller dans des classeurs.

Illustration : téléphone et bloc-notes avec une première esquisse de l’installation.

Ce que font les ingénieurs

  1. Relever la situation de départ : où les données naissent-elles aujourd’hui, qui les note, qui en a besoin ?
  2. Clarifier les objectifs : saisir les arrêts avec leur cause, retracer les lots, rendre les ordres planifiables.
  3. Impliquer le personnel : dans l’usine, on parle de nombreuses langues – l’interface doit en tenir compte.
  4. Fixer le cadre : interlocuteurs, calendrier et date de la visite sur site.

Décision

Montrer d’abord, écrire ensuite

Au lieu d’un long document de concept, nous construisons tôt un prototype cliquable de l’interface. Pour Werk Nord, il était prêt dès le premier jour du projet. Ainsi, le client et les ingénieurs parlent de la même image – et non de termes que chacun comprend différemment.

Résultat Vision cible sur une page et prototype cliquable de la mise en page

Étape 2 · Visite

Visite et état des lieux

Nous suivons le flux de matières : stock de matières premières, parc de cuves, siroperie, cinq lignes de remplissage, expédition. Chaque partie de l’installation, chaque variable et chaque rôle est consigné dans la liste.

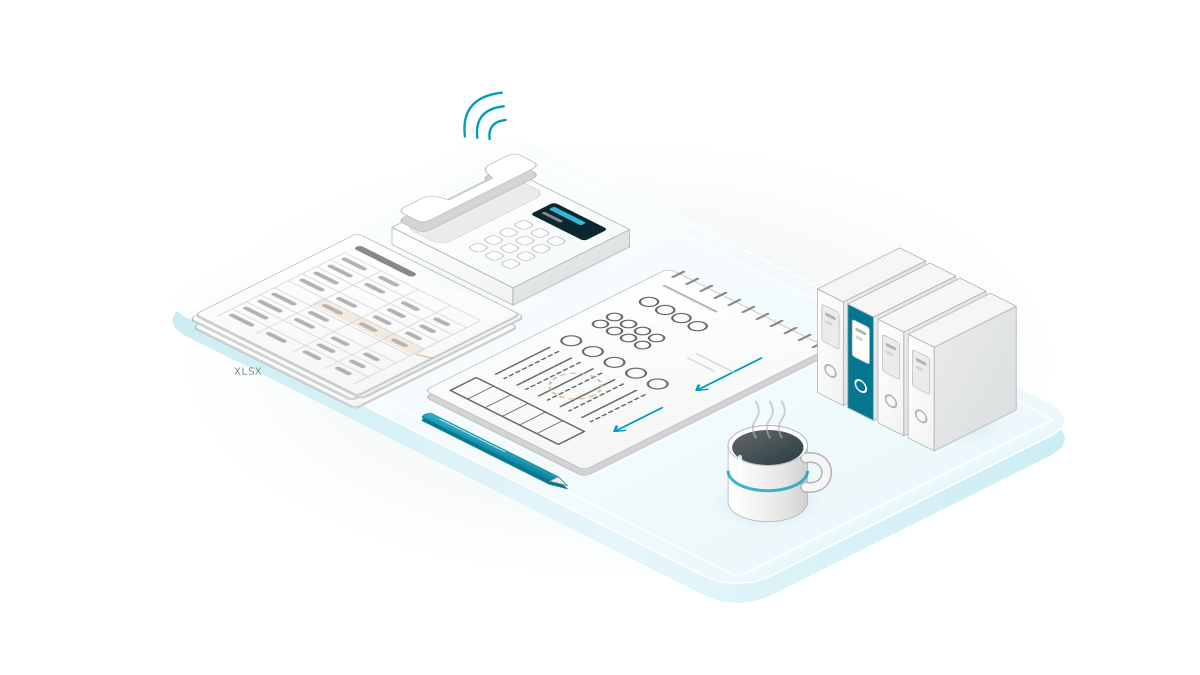
Illustration : ingénieur avec une tablette devant une partie de l’installation, à côté une checklist des variables relevées.

Ce que font les ingénieurs

  1. Recenser les parties de l’installation : 4 silos, 8 cuves plus une cuve de CO₂, 5 mélangeurs de 5 000 L, 1 200 emplacements de palettes.
  2. Compter les équipements de terrain : 290 vannes, pompes, moteurs, machines, régulateurs, niveaux et débits.
  3. Relever les recettes : quatre sortes de sirop, six étapes par préparation, du dosage de l’eau au transfert.
  4. Définir les causes d’arrêt : panne machine, cuve vide, emballage manquant, bourrage, changement de format, nettoyage, pause.
  5. Clarifier les rôles : opérateurs, chefs d’équipe, planification, assurance qualité, administration – qui a le droit de déclencher quoi ?

Décision

Des cuves sans sorte attitrée

Les quatre cuves de sirop fini n’ont pas de sorte attitrée. Le changement se fait via une cuve vide ; chaque ligne puise, via un nœud de vannes, dans une cuve au choix. Cela coûte des vannes, mais rend la planification nettement plus souple.

Résultat Cahier des charges avec 290 équipements de terrain, quatre recettes et cinq rôles

Étape 3 · Plan

Le plan

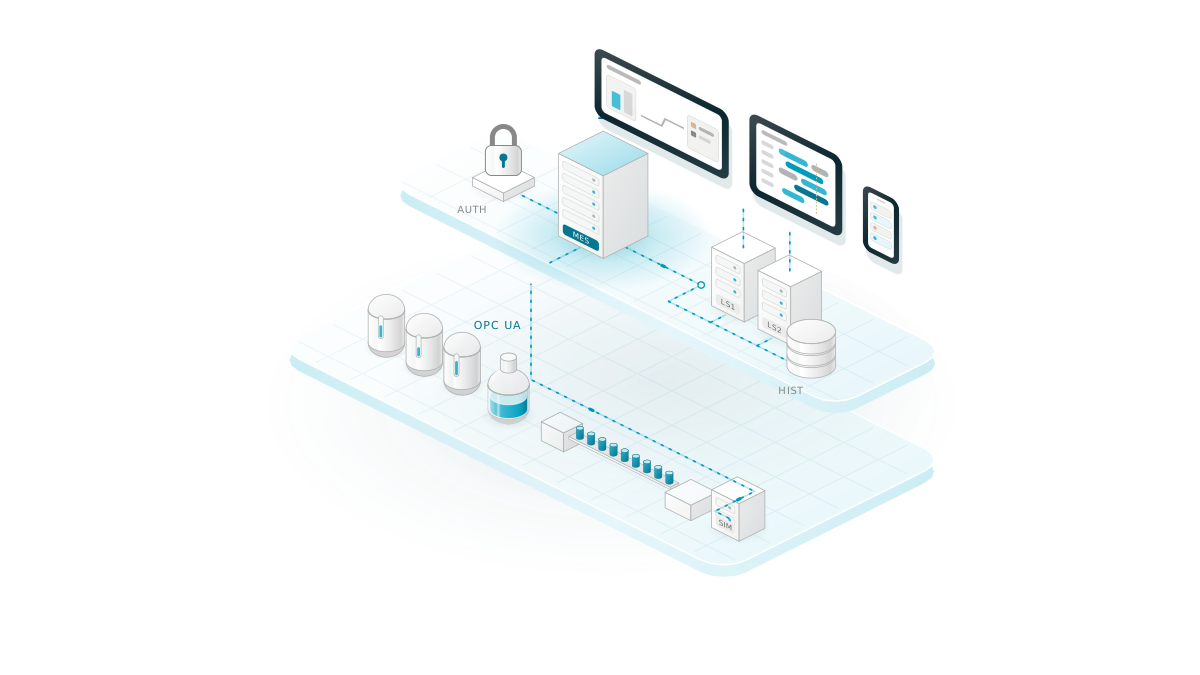
Avant de programmer, on fixe l’architecture. Elle définit où les données naissent, où s’exécute la logique et qui a le droit de commander quoi.

Illustration de l’architecture : niveau terrain et simulation via OPC UA, passerelles, et au-dessus salle de contrôle, MES et application mobile.

Ce que font les ingénieurs

  1. Structurer l’usine selon l’ISA-95 et l’ISA-88 – des modèles reconnus au niveau international pour l’usine, les installations, les recettes et les lots.
  2. Un backend pour le MES, deux serveurs à répartition de charge pour la salle de contrôle, un serveur dédié à l’historique, plus un pour le développement et le secours.
  3. Concept de conduite selon l’ISA-101, la norme pour des vues opérateur claires : installation en gris, couleur uniquement pour l’état et les alarmes.
  4. Une seule connexion pour toutes les interfaces : Single Sign-on, les rôles proviennent du compte utilisateur.
  5. « MES as Code » : le modèle, les recettes et les interfaces sont générés par script et versionnés.

Décision

Tout une seule fois

Liaison automates, alarmes, modules MES et automatismes tournent sur un seul et unique backend. Les serveurs de la salle de contrôle ne font qu’afficher et y envoient les commandes pour vérification. Si la logique tournait deux fois, les quantités seraient comptabilisées en double.

Résultat Schéma d’architecture et spécification fonctionnelle : cinq passerelles, un modèle, un concept de conduite

Étape 4 · Ingénierie

Salle de contrôle, MES et appli mobile

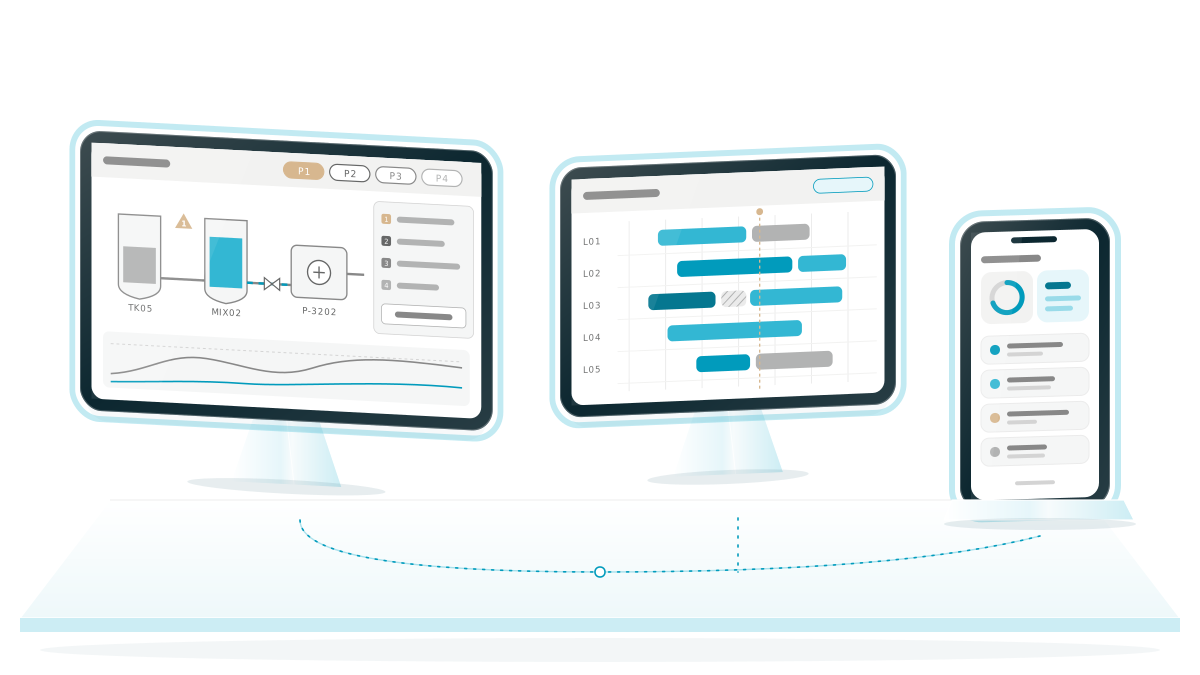
Place aux interfaces – avec Ignition d’Inductive Automation et les modules MES de Sepasoft. Vues, variables et traductions sont générées par programme, pas à coups de clics.

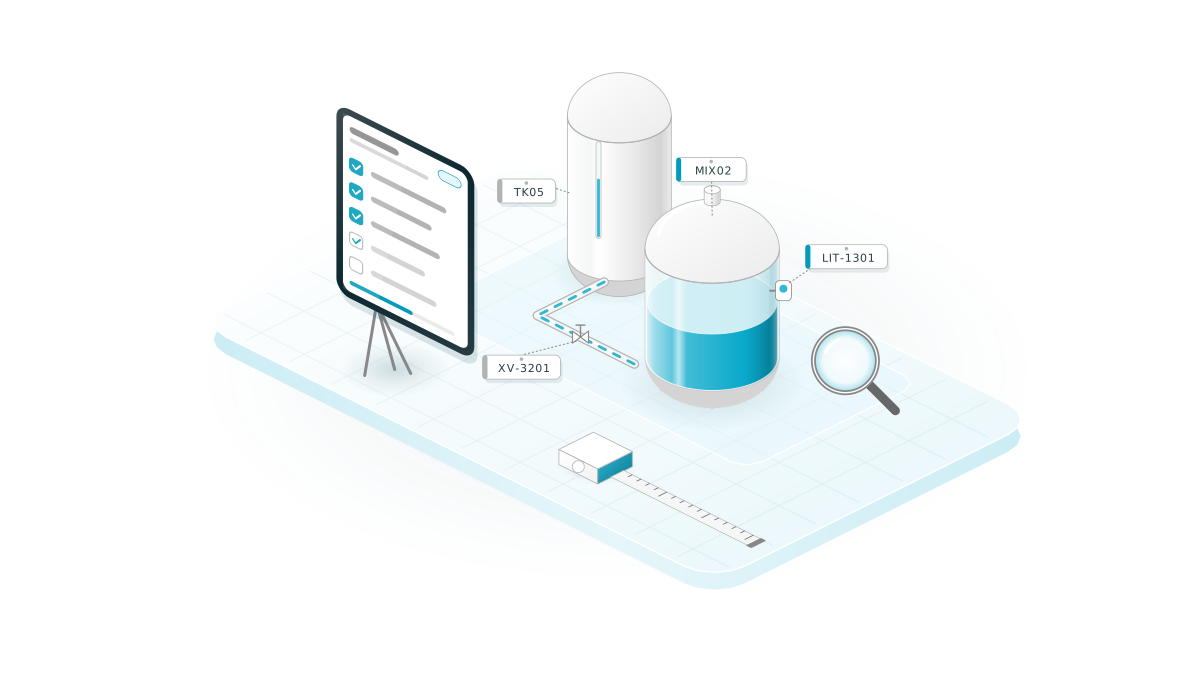
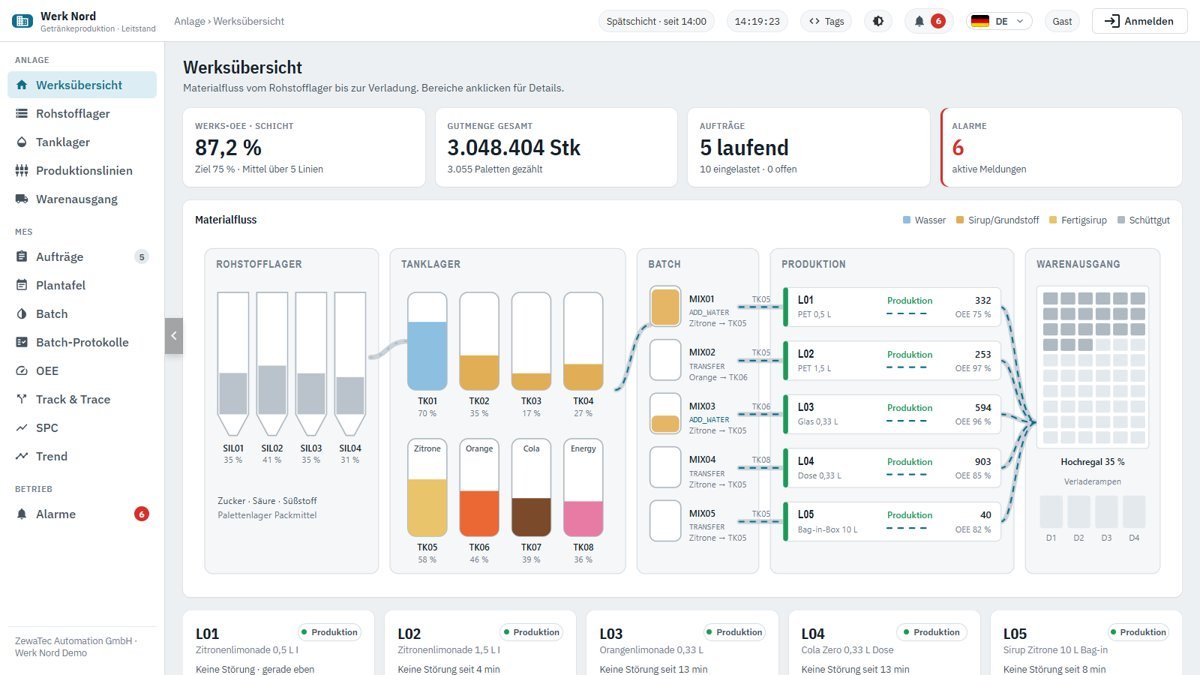
Illustration de trois écrans : salle de contrôle, planning MES et application mobile.

Ce que font les ingénieurs

  1. Salle de contrôle sur trois niveaux : vue de l’usine, zone, schéma P&ID – jusqu’à la fenêtre de commande de chaque appareil.
  2. Alarmes en quatre priorités P1–P4 ; l’acquittement se fait après examen, pas en bloc via « Tout acquitter ».
  3. MES : ordres de fabrication, planning dédié, batch selon l’ISA-88, OEE (taux de rendement synthétique) avec causes d’arrêt, SPC (maîtrise statistique des procédés).
  4. Track & Trace : traçabilité de la matière première jusqu’à la livraison, en passant par le batch de sirop et le lot de produit fini – et inversement.
  5. Application mobile avec de grandes zones tactiles ; toutes les interfaces commutables en 14 langues.

Décision

Règles des ordres dans la base de données

Les règles de statut des ordres résident dans des procédures stockées de la base de données. L’interface se contente de lire et d’appeler ces procédures ; son utilisateur de base de données n’a le droit de rien modifier directement. Ainsi, aucune vue ne peut mettre un ordre dans un état non autorisé.

Résultat Environ 200 écrans dans 7 projets, 5 011 termes en 14 langues

Étape 5 · Test

Test dans le jumeau numérique

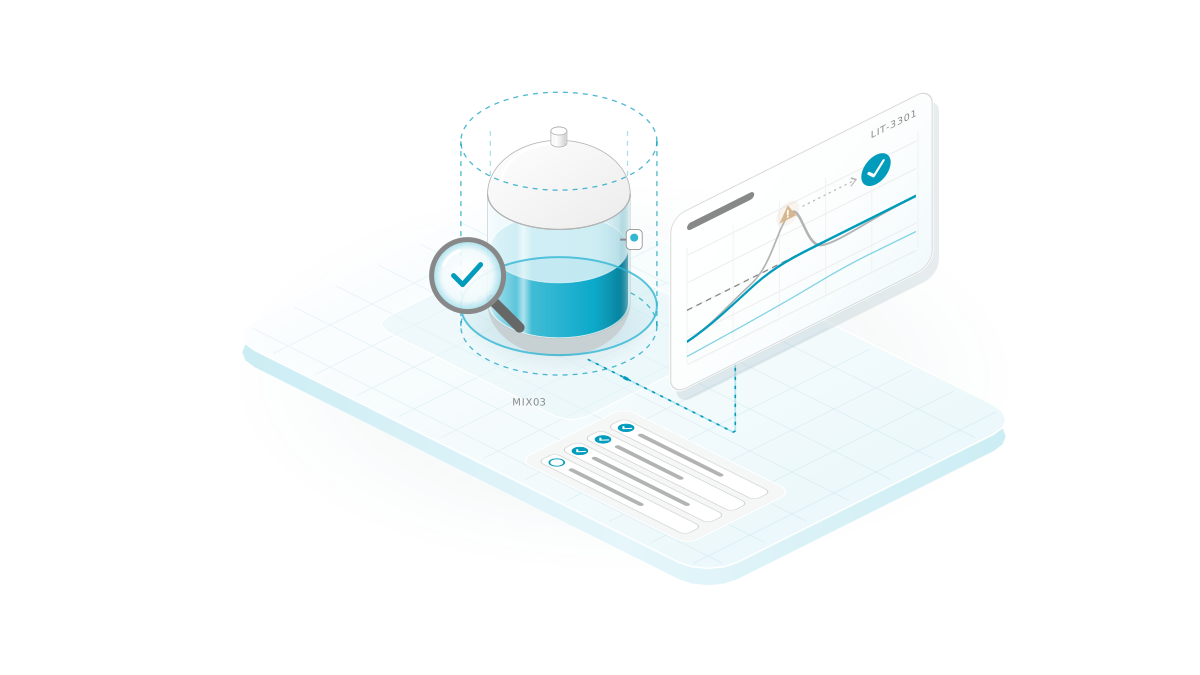
Une simulation joue le rôle des automates de toutes les parties de l’installation via OPC UA, le standard indépendant des fabricants pour l’échange de données en automatisation. Nous testons ainsi avec 290 appareils avant qu’une installation réelle ne soit raccordée.

Illustration : mélangeur sous la loupe avec coches de contrôle et courbes de mesure.

Ce que font les ingénieurs

  1. Faire tourner la simulation avec 290 équipements de terrain et 2 846 variables, à une cadence de 500 millisecondes.
  2. Établir le bilan des quantités : une préparation donne 4 407,5 L de sirop fini – la comptabilisation doit être juste au litre près.
  3. Mener des revues : code dans neuf domaines, chaîne batch, comparaison avec la documentation du fabricant, ergonomie.
  4. Mesurer le constat, prouver la cause, corriger, mesurer à nouveau – et tout consigner par écrit.

Décision

Mesurer plutôt que supposer

« Le calcul de l’OEE est lent », telle était la première hypothèse. Une mesure du temps d’exécution par étape a montré que 86 % du temps était consacré aux mouvements de matières. Nous n’optimisons que lorsqu’une mesure montre où le temps passe réellement.

Résultat Rapports de test avec valeurs mesurées ; 57 préparations sur 58 entièrement comptabilisées

Ce qui s’est réellement passé lors de la construction de Werk Nord

Ces six constats se sont réellement produits lors de la construction de Werk Nord. Chacun est documenté, sa cause identifiée et sa solution vérifiée.

Le batch d’eau

Constat

Un mélangeur a transféré 5 000 L d’eau à la cuve en tant que sirop de citron.

Cause

Une préparation interrompue avait laissé 2 600 L d’eau dans le mélangeur. La préparation suivante a démarré sans contrôle de niveau, et ce sont les valeurs de consigne qui ont été comptabilisées.

Solution

Une préparation ne démarre que sur un mélangeur libre et vide. Ce sont les quantités réelles mesurées qui sont comptabilisées, et non les valeurs de consigne.
Une ligne par seconde

Constat

À chaque changement d’ordre, le MES signalait « Error recording OEE values » – précisément à la seconde du changement.

Cause

La saisie OEE des modules MES de Sepasoft n’écrit qu’une ligne par seconde et par installation. Nous terminions l’ancien run et démarrions le nouveau dans le même appel.

Solution

Changement en deux temps : terminer l’ancien run, démarrer le nouveau au prochain cycle de 10 secondes. Chaque run obtient ainsi sa propre ligne.

Une traçabilité sans faille

Constat

82 préparations de sirop sur 391 en trois jours n’avaient pas de lot de sortie. C’est là que la traçabilité s’interrompait.

Cause

Un prélèvement ne pouvait pas être réparti sur plusieurs niveaux de lot. Notre solution de contournement « Blend Lot » comptabilisait mal : pour la cuve TK01, 50 271 L contre 24 213 L physiquement.

Solution

D’abord, réparation de la chaîne de comptabilisation : ensuite 57 préparations sur 58 complètes. Puis comparaison avec la documentation du fabricant : la fonction prévue Auto Lot Completion au lieu d’un développement maison, avec un seuil dimensionné sur le plus petit prélèvement.

Capacité et non bug

Constat

Des lignes étaient à l’arrêt alors que des ordres étaient en attente. Premier soupçon : un bug logiciel.

Cause

La ligne Bag-in-Box remplit du sirop pur et absorbait 31 000 des 34 324 L de besoin en sirop. Quatre cuves de sirop ne suffisent pas pour ce mix d’ordres.

Solution

Aucun code « réparé », mais le goulot d’étranglement démontré. Le planning calcule en parallèle les niveaux des cuves par sorte et signale une pénurie de sirop sous forme d’alarme de planification.

Historique −93 %

Constat

L’historique des variables enregistrait 28,6 points de mesure par seconde, soit environ 235 Mo par jour.

Cause

Trop de données étaient enregistrées, et trop souvent. S’y ajoutait une amplification d’écriture de 437 copies de partition par heure.

Solution

Signaux sélectionnés, groupes de variables et bandes mortes définis (l’enregistrement ne se fait qu’à partir d’une variation minimale) : 2,05 points de mesure par seconde, environ 17 Mo par jour – sans perdre aucune courbe.

La passerelle PLI

Constat

Sepasoft Batch Procedure et l’automate ne se comprenaient pas : les commandes et les numéros d’état ne correspondaient pas.

Cause

L’automate possède sa propre machine d’états. C’est exactement la situation que l’on rencontre sur les installations existantes.

Solution

Une passerelle traduit les commandes et les états au niveau du PLI (Phase Logic Interface, l’interface entre le pilotage batch et l’installation). Le premier vrai batch s’est déroulé jusqu’au bout dès la première nuit du projet.

Nous consignons aussi nos erreurs : notre diagnostic « Le moteur batch remet la quantité réelle à zéro » était faux – c’est notre propre passerelle qui écrivait le zéro. Cela figure ouvertement en addendum dans le rapport de test.

Étape 6 · Remise

Remise et exploitation

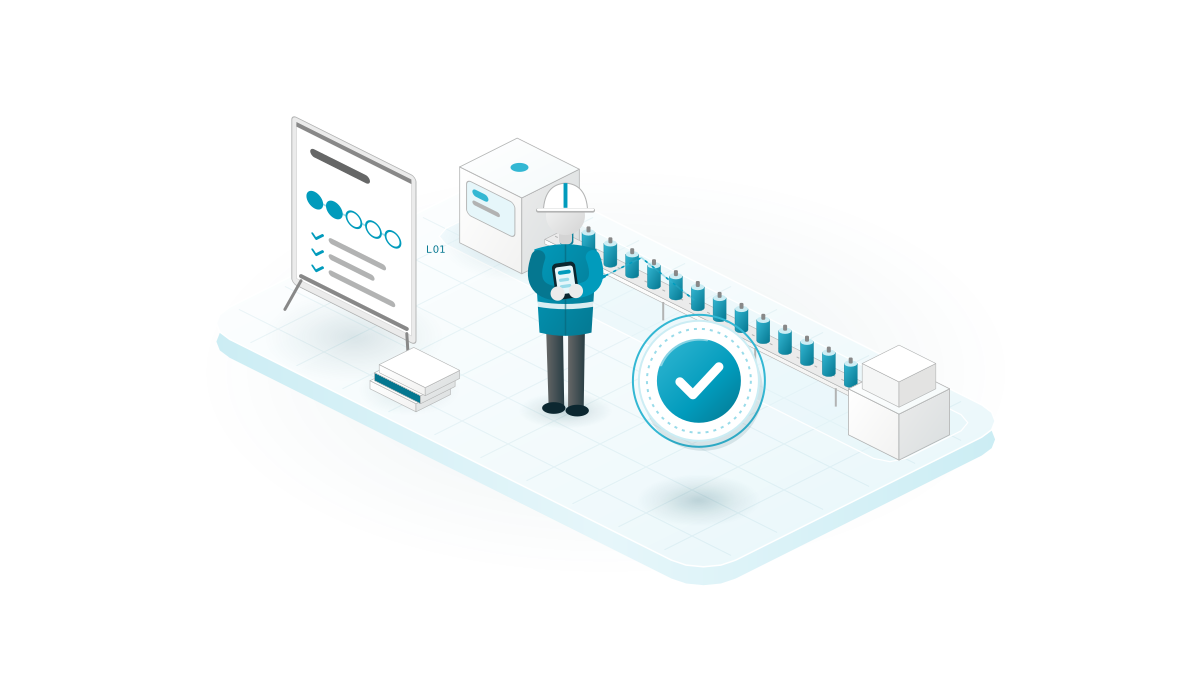
Une installation n’est terminée que lorsque les personnes de l’usine la conduisent en toute sécurité. C’est pourquoi nous formons par rôle et restons joignables après le démarrage.

Illustration : cheffe d’équipe avec un smartphone devant une ligne de remplissage, à côté une coche.

Ce que font les ingénieurs

  1. Formation par rôle : opérateurs, chefs d’équipe, planification, assurance qualité, administration – chacun sur ses propres vues.
  2. Configurer l’accès invité : consulter sans connexion, commander uniquement avec un rôle ; sur le smartphone, également par passkey.
  3. Remettre la documentation : architecture, concept de conduite, scripts de configuration et rapports de test.
  4. Accompagner l’exploitation : support 24/7 payant pour les clients existants, évolutions par petites étapes vérifiées.

Décision

Voir librement, commander avec un rôle

La connexion à la salle de contrôle est facultative. Sans connexion, on voit tout, mais on ne peut rien déclencher. Chaque commande nécessite un rôle, est vérifiée dans le backend et journalisée avec l’utilisateur. La salle de contrôle reste ainsi ouverte à tous ceux qui doivent être informés.

Résultat Rôles formés, documentation, scripts de configuration et un interlocuteur attitré

Résultat

Le résultat

En six étapes, un dossier de projet vide est devenu une usine que l’on peut conduire – simulée, mais avec tout ce dont un vrai projet a besoin.

équipements simulés
290
variables OPC UA
2.846
écrans dans 7 projets
≈ 200
langues, 5 011 termes
14
volume de l’historique
−93 %
avant la première démonstration
6 jours

Werk Nord montre notre façon de travailler : d’abord comprendre, puis planifier, puis construire – et mesurer chaque constat avant de le corriger. Six jours après le démarrage, nous avons présenté l’installation à Inductive Automation et à Sepasoft. Comme le modèle, les vues et les traductions sont générés par script, une deuxième usine est pour l’essentiel une copie avec d’autres données de base.

Parler de votre projet Calculer l’OEE de votre ligne
Appeler Parler de votre projet
ZewaTec Automation – retour à l’accueil

Langue

Langue

Même page, autre langue