Aller au contenu
Automatisation

Automates, recettes selon l’ISA 88, contrôle-commande & supervision

Développement logiciel

Logiciels sur mesure, bases de données, reporting

Conseil

Analyse, concepts de digitalisation, accompagnement de projet

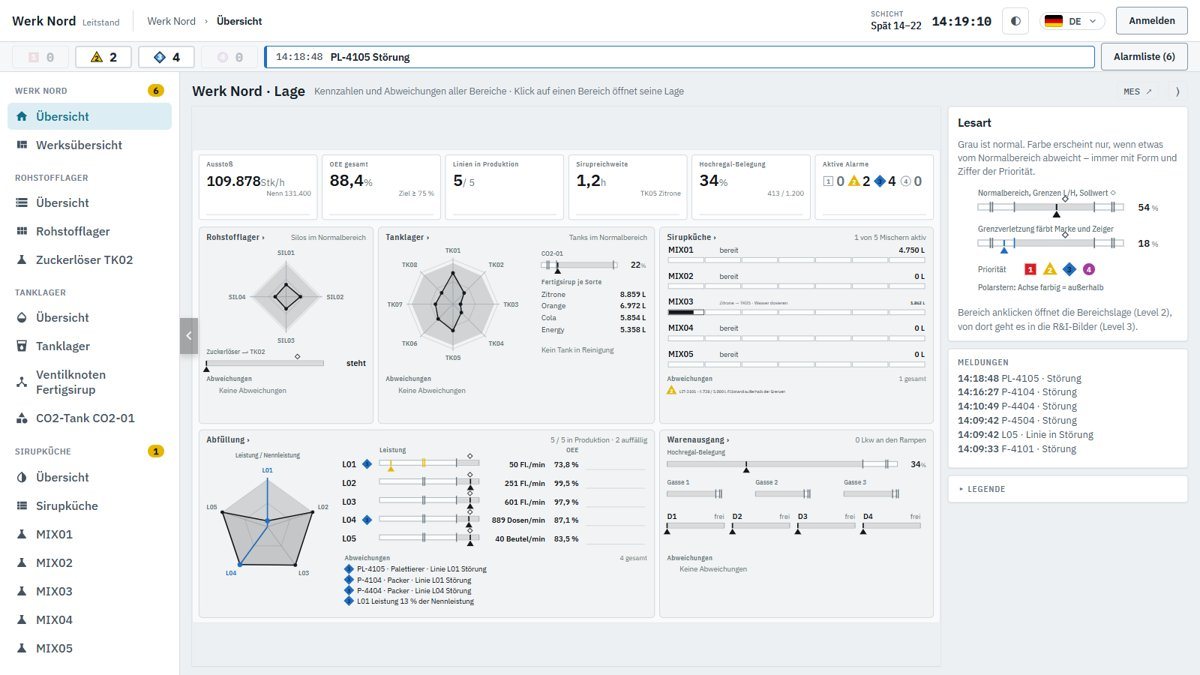
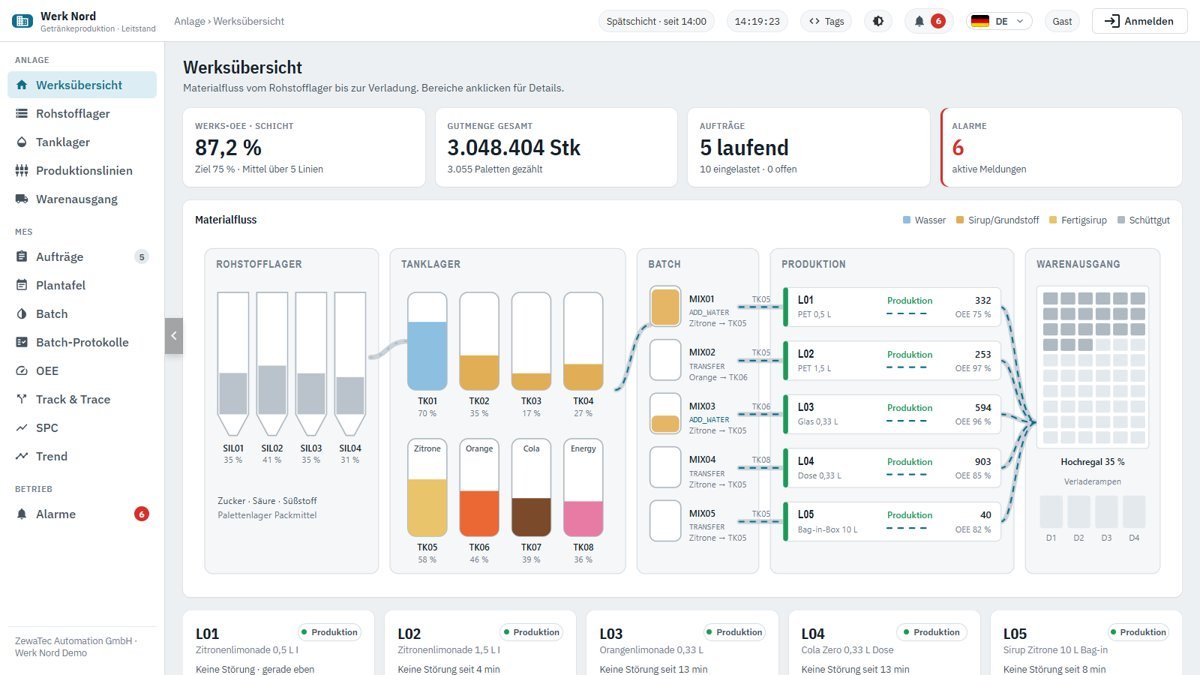
Tester en direct la salle de contrôle Werk Nord
ISO 9001Inductive Automation IntegratorAVEVA IntegratorIntégrateur Sepasoft
Tous nos services en un coup d’œil

Boîte à outils · Calculateur OEE

Calculateur OEE avec cascade des pertes

Quelle part de votre temps de production planifié se transforme en pièces bonnes ? Saisissez les chiffres d’un poste. Le calculateur affiche immédiatement la disponibilité, la performance, la qualité et l’OEE – et où le temps se perd.

  • Calcul local dans votre navigateur
  • Aucun stockage, aucun suivi
  • Résultat sur une page A4

Votre poste en chiffres

Toutes les valeurs se rapportent à un poste sur une installation ou une ligne. Les champs sont préremplis avec un exemple.

Temps

Durée totale du poste, par ex. 480 min pour 8 heures.

Pauses, maintenance planifiée, réunions. Ils sont déduits et ne comptent pas comme pertes.

Pannes, manque de matière, changements de série et réglages – tous les temps pendant lesquels l’installation était à l’arrêt alors qu’elle aurait dû tourner.

Temps de production planifié 450 min · Temps de fonctionnement 388 min

Production

Débit le plus élevé possible en continu, généralement celui du goulot d’étranglement. Pour un temps de cycle en secondes : 60 ÷ temps de cycle.

Toutes les pièces du poste, bonnes et mauvaises.

Tout ce qui n’était pas bon du premier coup – y compris les pièces retouchées.

Résultat par poste

Direct

OEE taux de rendement synthétique

–

Disponibilité × performance × qualité

Disponibilité

–

Temps de fonctionnement ÷ temps planifié

Performance

–

Temps idéal ÷ temps de fonctionnement

Qualité

–

Quantité bonne ÷ quantité

Où le temps se perd-il ? Du temps de production planifié au temps utile, en minutes et en part du temps planifié.
Verlust-WasserfallNoch keine Werte.
Valeurs en tableau
Cascade des pertes sous forme de tableau
ÉtapeMinutesPart

Vos saisies restent dans votre navigateur. Rien n’est envoyé ni enregistré – pas même lors du clic sur « Discuter ».

Et si …

Ce que valent quelques points de pourcentage

Déplacez un curseur : le calculateur indique combien de pièces bonnes supplémentaires sont produites – à cadence nominale et temps planifié identiques.

+5,0 pts

moins d’arrêts

+0,0 pts

moins de micro-arrêts et de ralentissements

+0,0 pts

moins de rebuts et de retouches

Pièces bonnes supplémentaires par an
–
par poste
–
Temps utile par an
–
OEE avant → après
–

Calcul simplifié : chaque facteur est plafonné à 100 %. Seule l’analyse des causes de pertes montre si un facteur peut être amélioré et à quel prix.

Contexte

Ce que recouvrent les trois facteurs

L’OEE réunit trois types de pertes en un seul chiffre. On les répartit couramment selon les « Six Big Losses » – six pertes typiques, deux par facteur.

Disponibilité

L’installation tourne-t-elle quand elle doit tourner ? On mesure le temps de fonctionnement par rapport au temps de production planifié.

  • Arrêts non planifiés dus aux pannes et défaillances
  • Changements de série et réglages, par ex. changement de format ou de sorte
Performance

Tourne-t-elle aussi vite qu’elle le pourrait ? On mesure le temps idéal pour la quantité produite par rapport au temps de fonctionnement.

  • Marche à vide et micro-arrêts, que personne ne note souvent
  • Vitesse réduite en dessous de la cadence nominale

Qualité

Le résultat est-il bon du premier coup ? On mesure la quantité bonne par rapport à la quantité produite.

  • Rebuts et retouches en production courante
  • Pertes au démarrage après la mise en route ou un changement

Comparer l’OEE – uniquement à définition identique. Une valeur n’est comparable à une autre que si les deux sont calculées de la même manière : les pauses et le nettoyage comptent-ils dans le temps planifié ? La cadence nominale est-elle celle de la fiche technique ou la meilleure jamais mesurée ? Une pièce retouchée compte-t-elle comme bonne ? C’est pourquoi nous ne citons volontairement aucune « valeur de référence du secteur ». La comparaison la plus parlante est celle d’une ligne avec elle-même dans le temps.

Démo en direct · MES

L’OEE dans le MES

Calculée à la main, l’OEE est un instantané. Dans le MES, elle est calculée en continu : les arrêts sont saisis automatiquement et assortis d’une cause, les quantités proviennent directement de la ligne. Dans Werk Nord, vous le voyez avec les modules MES de Sepasoft – par ligne, par poste et par cause d’arrêt.

Appeler Parler de votre projet
ZewaTec Automation – retour à l’accueil

Langue

Langue

Même page, autre langue