Hoppa till innehållet
Automation

PLC, recept enligt ISA 88, styrsystem & visualisering

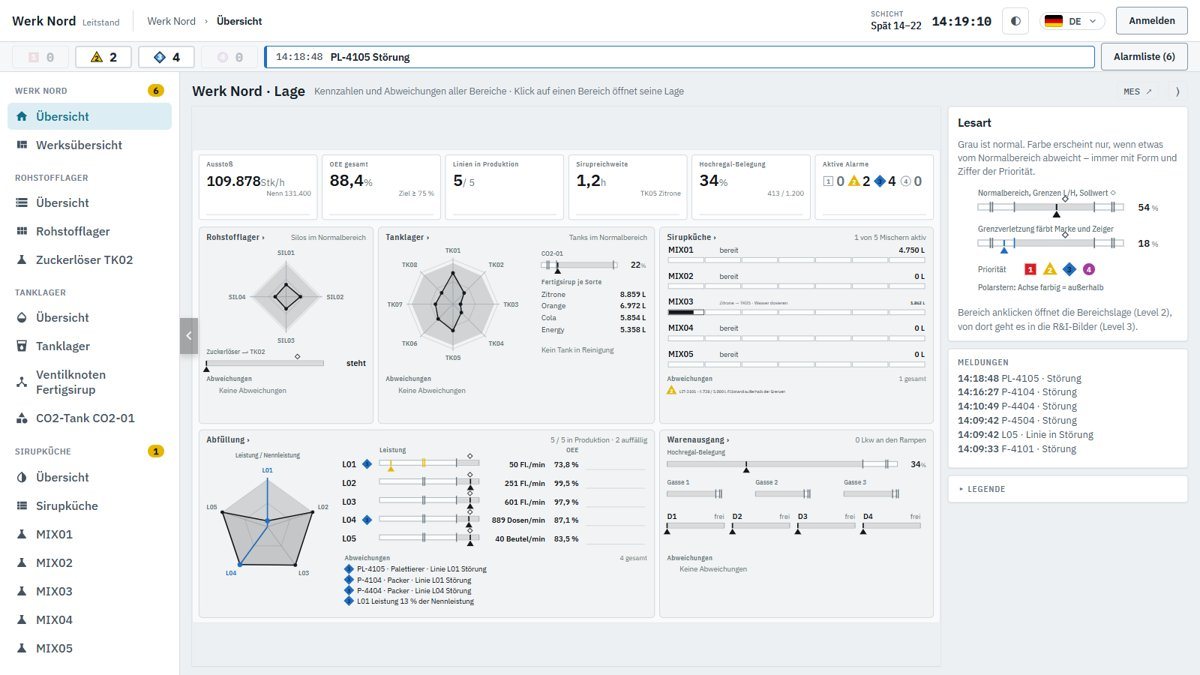
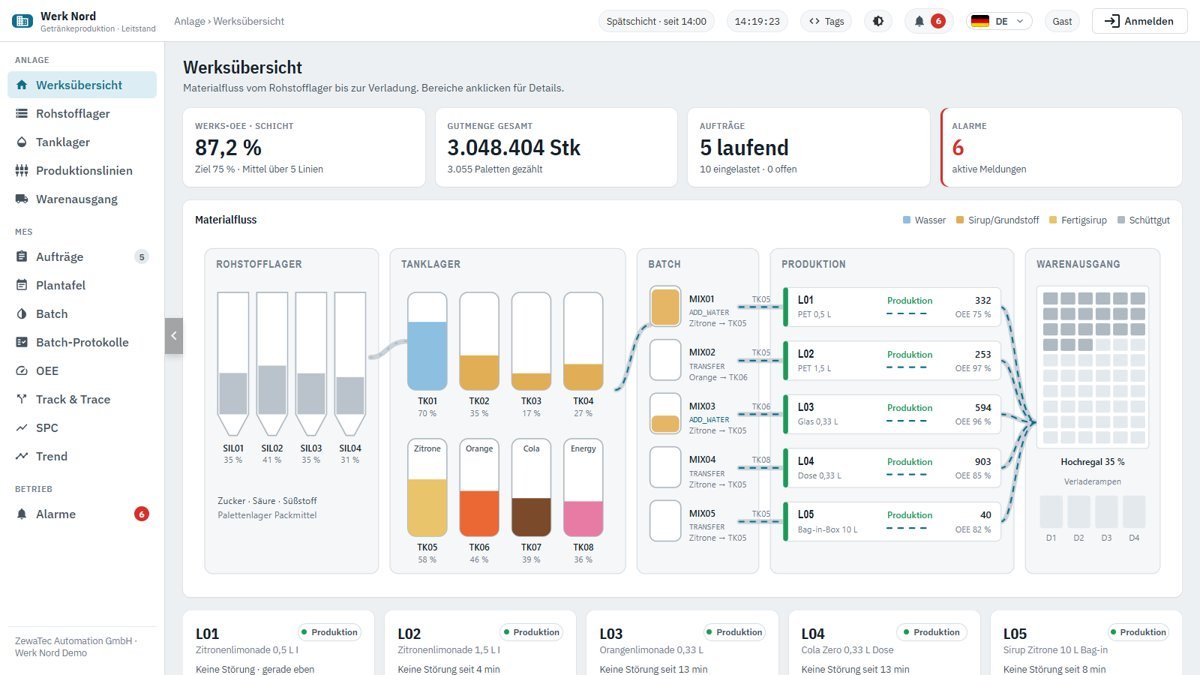
Testa kontrollrummet Werk Nord live
ISO 9001Inductive Automation IntegratorAVEVA IntegratorSepasoft-integratör
Alla tjänster i översikt

Projektexempel · Werk Nord

Werk Nord – från förfrågan till över­lämning

En dryckestillverkare ringer: han vill veta varför linjerna står still och kunna spåra batcher snabbt. Vi visar steg för steg hur det blir ett kontrollrum, ett MES och en mobilapp.

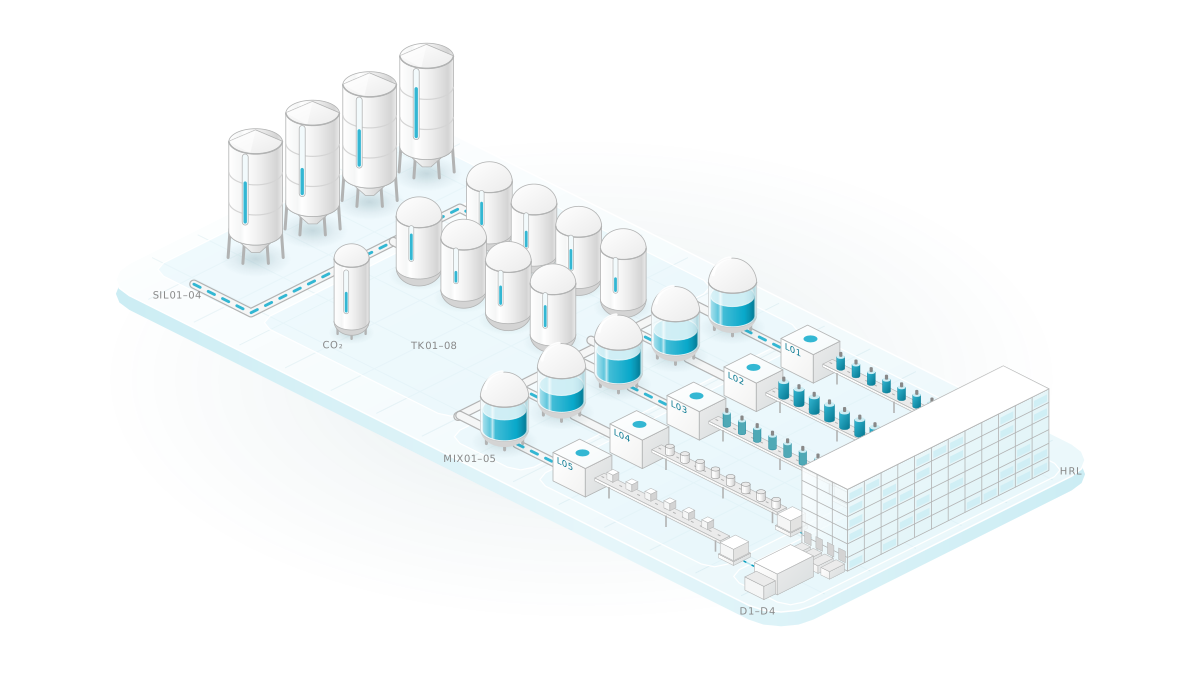
Isometrisk illustration av Werk Nord: fyra silor, tanklagret, sirapskökets fem blandare, fem tapplinjer och höglagret med utlastning.

Fakta

Tapplinjer
5
Fältenheter
290
Datapunkter
2.846
Skärmbilder
≈ 200
Språk
14

Steg 1 · Förfrågan

Samtalet

En dryckesfabrik med fem tapplinjer planerar med papper och Excel. Varför en linje stod still vet ingen riktigt vid skiftets slut – och spårbarhet innebär att bläddra i pärmar.

Illustration: telefon och anteckningsblock med en första skiss av anläggningen.

Vad ingenjörerna gör

  1. Kartlägga utgångsläget: var uppstår data i dag, vem skriver ner dem, vem behöver dem?
  2. Klargöra målen: registrera stopp med orsak, spåra batcher, göra order planerbara.
  3. Involvera personalen: i fabriken talas många språk – gränssnittet måste klara det.
  4. Fastställa ramarna: kontaktpersoner, tidsplan och datum för platsbesöket.

Beslut

Först visa, sedan skriva

I stället för ett långt konceptdokument bygger vi tidigt en klickbar prototyp av gränssnittet. För Werk Nord stod den klar första projektdagen. Så pratar kund och ingenjörer om samma bild – inte om begrepp som var och en förstår på sitt eget sätt.

Resultat Målbild på en sida och klickbar layoutprototyp

Steg 2 · Platsbesök

Platsbesök och inventering

Vi går igenom materialflödet: råvarulager, tanklager, sirapskök, fem tapplinjer, utleverans. Varje anläggningsdel, varje datapunkt och varje roll hamnar på listan.

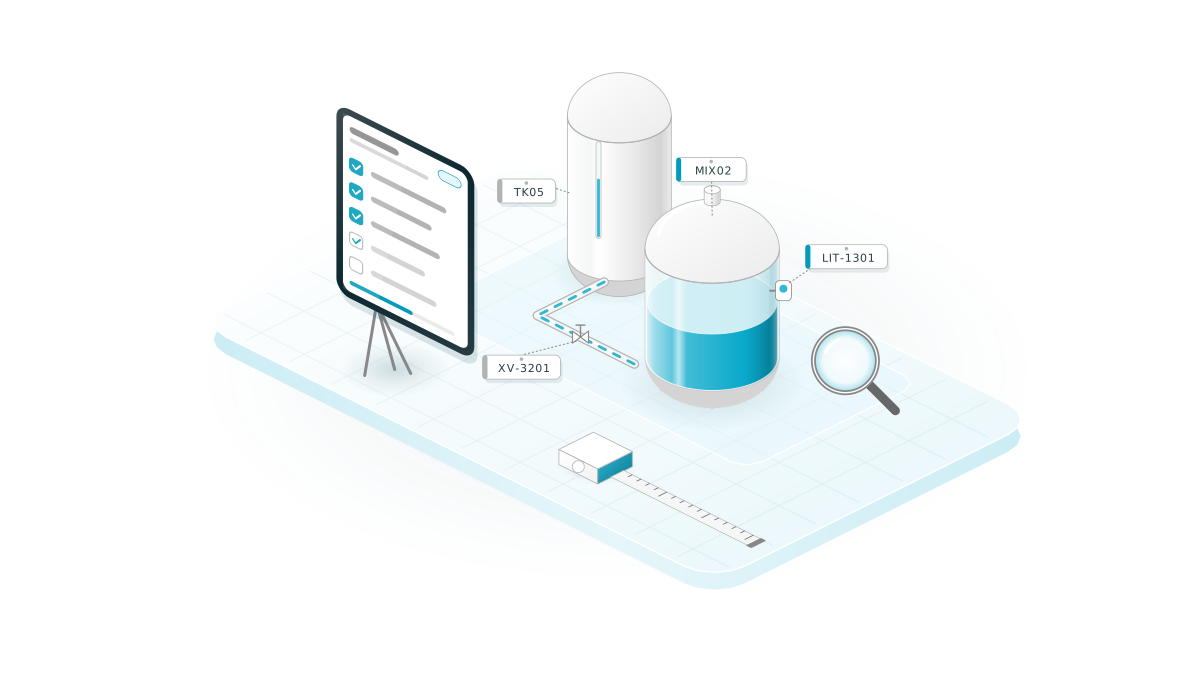
Illustration: ingenjör med surfplatta framför en anläggningsdel, bredvid en checklista med registrerade datapunkter.

Vad ingenjörerna gör

  1. Registrera anläggningsdelar: 4 silor, 8 tankar plus CO₂-tank, 5 blandare à 5 000 L, 1 200 pallplatser.
  2. Räkna fältenheter: 290 ventiler, pumpar, motorer, maskiner, regulatorer, nivåer och flöden.
  3. Dokumentera recept: fyra sirapssorter, sex steg per sats från vattendosering till överpumpning.
  4. Fastställa stopporsaker: maskinstörning, tank tom, förpackningsmaterial saknas, stockning, formatbyte, rengöring, rast.
  5. Klargöra roller: operatör, skiftledning, planering, kvalitetssäkring, administration – vem får utlösa vad?

Beslut

Tankar utan fast sort

De fyra tankarna för färdig sirap får ingen fast sort. Sortbyte sker via en tom tank; varje linje hämtar via en ventilnod från en valbar tank. Det kostar ventiler men gör planeringen betydligt flexiblare.

Resultat Kravspecifikation med 290 fältenheter, fyra recept och fem roller

Steg 3 · Plan

Planen

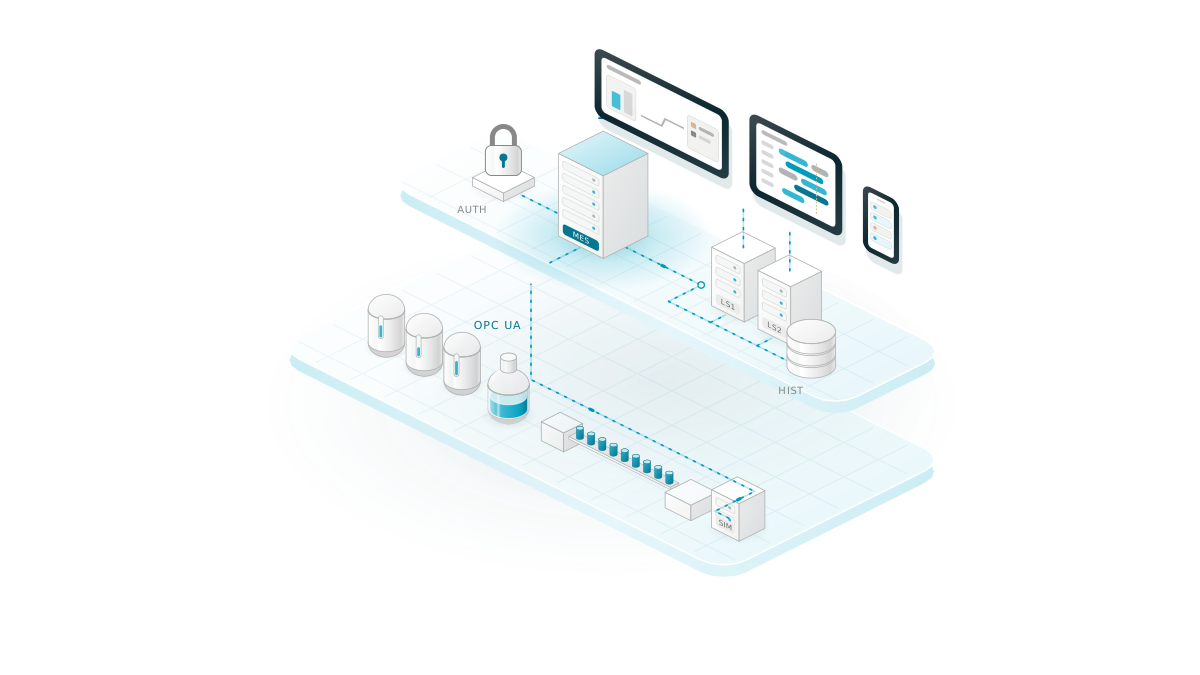
Innan programmeringen börjar står arkitekturen klar. Den fastställer var data uppstår, var logiken körs och vem som får styra vad.

Illustration av arkitekturen: fältnivå och simulering via OPC UA, gateways, ovanpå kontrollrum, MES och mobilapp.

Vad ingenjörerna gör

  1. Strukturera fabriken enligt ISA-95 och ISA-88 – internationellt vedertagna modeller för fabrik, anläggningar, recept och batcher.
  2. En backend för MES, två lastbalanserade servrar för kontrollrummet, en egen server för historiken och dessutom en för utveckling och reserv.
  3. Operatörskoncept enligt ISA-101, standarden för överskådliga operatörsbilder: anläggningen grå, färg endast för status och larm.
  4. En inloggning för alla gränssnitt: single sign-on, rollerna kommer från användarkontot.
  5. ”MES as Code”: modell, recept och gränssnitt skapas med skript och är versionshanterade.

Beslut

Allt exakt en gång

PLC-anslutning, larm, MES-moduler och automatik körs på exakt en backend. Kontrollrumsservrarna visar bara och skickar kommandon dit för kontroll. Om logiken kördes två gånger skulle mängder bokas dubbelt.

Resultat Arkitekturbild och funktionsspecifikation: fem gateways, en modell, ett operatörskoncept

Steg 4 · Engineering

Kontrollrum, MES och mobilapp

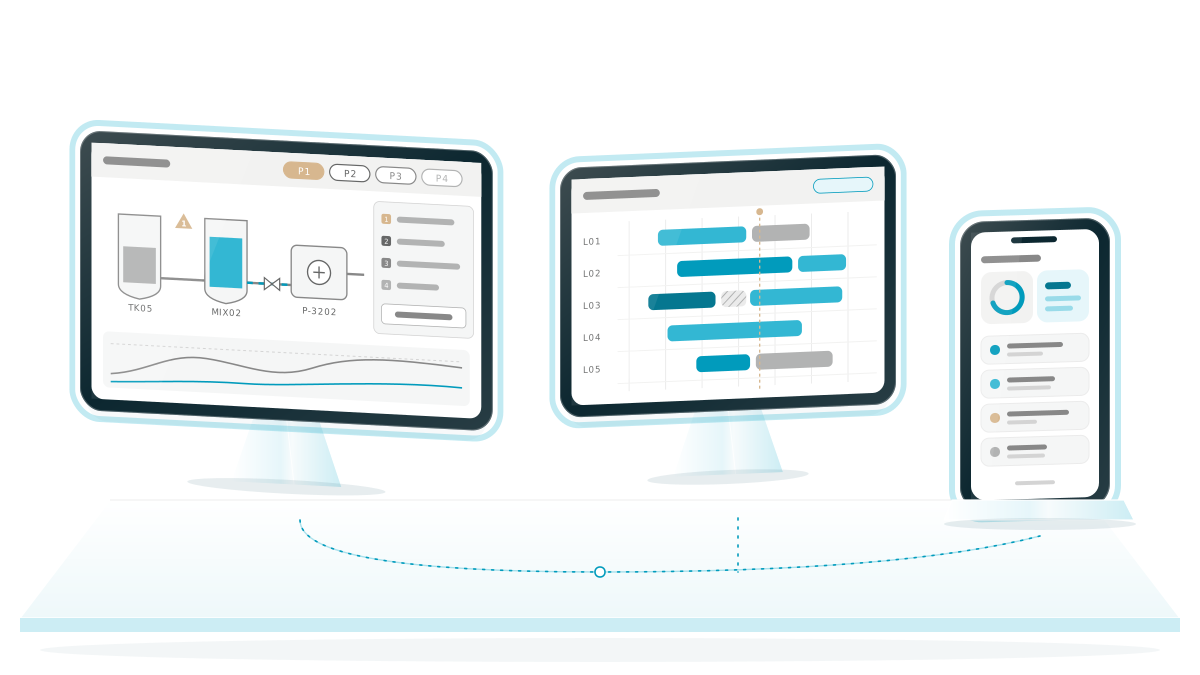
Nu skapas gränssnitten – med Ignition från Inductive Automation och MES-modulerna från Sepasoft. Bilder, datapunkter och översättningar genererar vi med program, inte med musklick.

Illustration av tre skärmar: kontrollrum, MES-planeringstavla och mobilapp.

Vad ingenjörerna gör

  1. Kontrollrum i tre nivåer: fabriksöversikt, område, P&ID-bild – ända ner till styrfönstret för varje enskild enhet.
  2. Larm i fyra prioriteter P1–P4; kvittering sker efter granskning, inte generellt med ”Kvittera alla”.
  3. MES: order, egen planeringstavla, batch enligt ISA-88, OEE (total utrustningseffektivitet) med stopporsaker, SPC (statistisk processtyrning).
  4. Track & Trace: spårbarhet från råvara via sirapsbatch och färdig batch till leverans – och tillbaka.
  5. Mobilapp med stora tryckytor; alla gränssnitt kan växlas mellan 14 språk.

Beslut

Orderregler i databasen

Statusreglerna för order ligger i lagrade procedurer i databasen. Gränssnittet läser bara och anropar dessa procedurer; dess databasanvändare får inte ändra något direkt. Så kan ingen skärmbild försätta en order i ett otillåtet tillstånd.

Resultat Cirka 200 skärmbilder i 7 projekt, 5 011 begrepp på 14 språk

Steg 5 · Test

Test i den digitala tvillingen

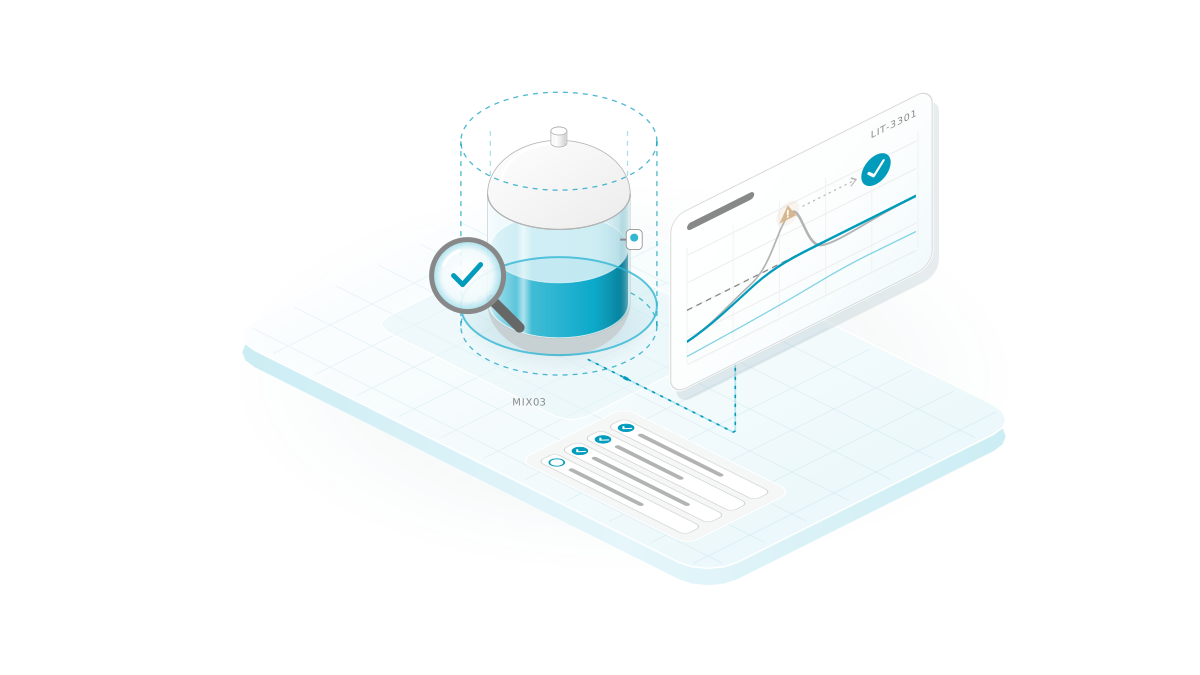
En simulering spelar PLC:erna för alla anläggningsdelar via OPC UA, den leverantörsneutrala standarden för datautbyte inom automation. Så testar vi med 290 enheter innan en verklig anläggning är ansluten.

Illustration: blandare under förstoringsglaset med bockar och mätkurvor.

Vad ingenjörerna gör

  1. Köra simuleringen med 290 fältenheter och 2 846 datapunkter i en takt på 500 millisekunder.
  2. Balansera mängder: en sats ger 4 407,5 L färdig sirap – bokningen måste stämma på litern.
  3. Genomföra granskningar: kod inom nio områden, batchkedjan, avstämning mot tillverkarens dokumentation, användbarhet.
  4. Mäta fyndet, belägga orsaken, åtgärda, mäta igen – och dokumentera allt skriftligt.

Beslut

Mäta i stället för att gissa

”OEE-beräkningen är långsam”, löd den första gissningen. En körtidsmätning per delsteg visade: 86 % av tiden låg i materialförflyttningarna. Vi optimerar först när en mätning visar var tiden faktiskt går åt.

Resultat Testrapporter med mätvärden; 57 av 58 satser fullständigt bokade

Vad som verkligen hände när Werk Nord byggdes

Dessa sex fynd uppstod faktiskt när Werk Nord byggdes. Vart och ett är belagt, orsaken namngiven och lösningen kontrollerad.

Vattenbatchen

Fynd

En blandare överförde 5 000 L vatten som citronsirap till tanken.

Orsak

En avbruten sats hade lämnat 2 600 L vatten i blandaren. Nästa sats startade utan nivåkontroll, och börvärdena bokades.

Lösning

En sats startar bara i en ledig och tom blandare. Det som bokas är de uppmätta ärvärdena, inte börvärdena.
En rad per sekund

Fynd

Vid varje orderbyte rapporterade MES ”Error recording OEE values” – exakt i den sekund bytet skedde.

Orsak

OEE-registreringen i MES-modulerna från Sepasoft skriver bara en rad per sekund och anläggning. Vi avslutade den gamla körningen och startade den nya i samma anrop.

Lösning

Byte i två steg: avsluta den gamla körningen, starta den nya i nästa 10-sekunderstakt. Så får varje körning sin egen rad.

Spårbarhet utan luckor

Fynd

82 av 391 sirapssatser under tre dagar saknade utgående batch. Där bröts spårbarheten.

Orsak

Ett uttag kunde inte fördelas på flera batchsaldon. Vår nödlösning ”Blend Lot” bokade fel: för tank TK01 50 271 L mot 24 213 L fysiskt.

Lösning

Först reparerades bokningskedjan: därefter var 57 av 58 satser fullständiga. Sedan avstämningen mot tillverkarens dokumentation: den avsedda funktionen Auto Lot Completion i stället för en egen lösning, med tröskelvärdet dimensionerat efter det minsta uttaget.

Kapacitet i stället för programfel

Fynd

Linjer stod still trots att det fanns order. Första misstanken: ett programfel.

Orsak

Bag-in-box-linjen fyller ren sirap och tog 31 000 av 34 324 L av sirapsbehovet. Fyra siraptankar räcker inte för denna ordermix.

Lösning

Ingen kod ”reparerades” – i stället belades flaskhalsen. Planeringstavlan räknar med tanknivåer per sort och rapporterar sirapsbrist som planeringslarm.

Historik −93 %

Fynd

Tagghistoriken skrev 28,6 mätpunkter per sekund, cirka 235 MB per dag.

Orsak

Det loggades för mycket och för ofta. Till det kom en skrivförstärkning på 437 partitionskopior per timme.

Lösning

Signaler valdes ut, tagggrupper och dödband sattes (lagring sker först vid en minsta förändring): 2,05 mätpunkter per sekund, cirka 17 MB per dag – ingen kurva saknas.

PLI-bryggan

Fynd

Sepasoft Batch Procedure och PLC:n förstod inte varandra: kommandon och tillståndsnummer passade inte ihop.

Orsak

PLC:n har en egen tillståndsmaskin. Precis så ser det ut även i befintliga anläggningar.

Lösning

En brygga översätter kommandon och tillstånd i PLI (Phase Logic Interface, gränssnittet mellan batchstyrning och anläggning). Den första riktiga batchen gick igenom under projektets första natt.

Vi dokumenterar också var vi hade fel: vår diagnos ”Batchmotorn sätter ärmängden till noll” var fel – nollan skrevs av vår egen brygga. Det står öppet som tillägg i testrapporten.

Steg 6 · Överlämning

Överlämning och drift

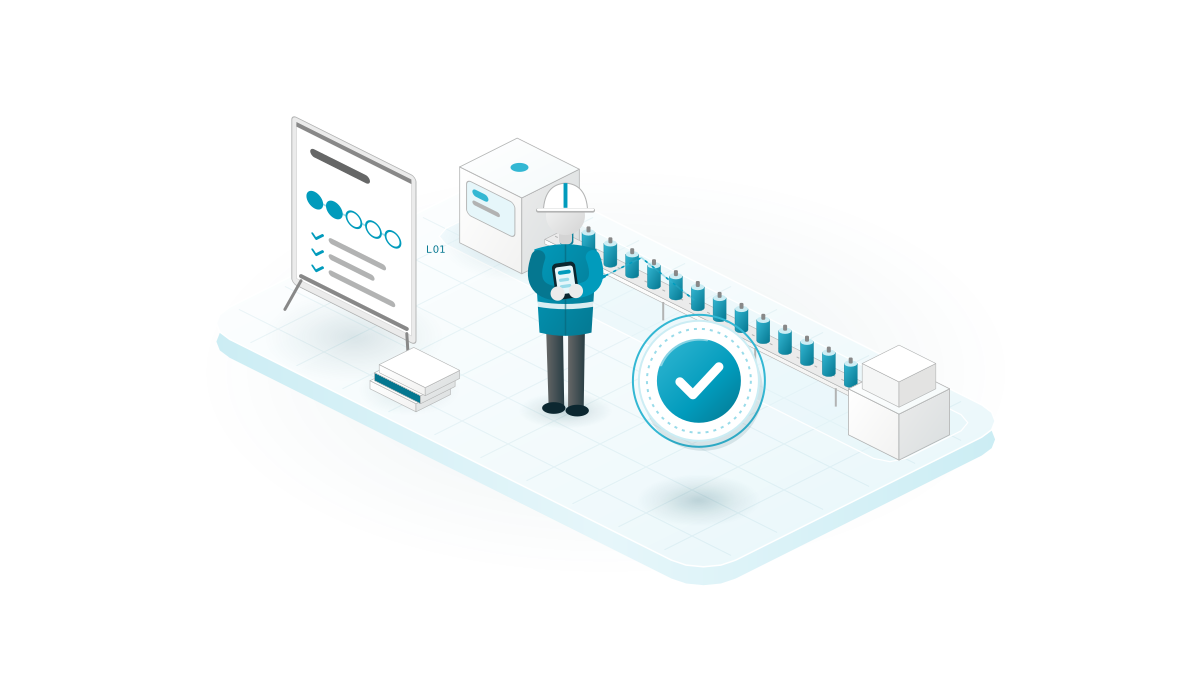
En anläggning är klar först när människorna i fabriken kan styra den säkert. Därför utbildar vi efter roller och finns tillgängliga efter starten.

Illustration: skiftledare med mobil framför en tapplinje, bredvid en bock.

Vad ingenjörerna gör

  1. Utbildning efter roller: operatör, skiftledning, planering, kvalitetssäkring, administration – var och en med sina egna skärmbilder.
  2. Sätta upp gäståtkomst: titta utan inloggning, styra bara med roll; i mobilen även med passkey.
  3. Överlämna dokumentation: arkitektur, operatörskoncept, installationsskript och testrapporter.
  4. Stödja driften: avgiftsbelagd 24/7-support för befintliga kunder, vidareutveckling i små, kontrollerade steg.

Beslut

Titta fritt, styra med roll

Inloggningen i kontrollrummet är frivillig. Utan inloggning ser man allt men kan inte utlösa något. Varje kommando kräver en roll, kontrolleras i backend och loggas med användare. Så förblir kontrollrummet öppet för alla som behöver vara informerade.

Resultat Utbildade roller, dokumentation, installationsskript och en fast kontaktperson

Resultat

Vad som blev resultatet

I sex steg har en tom projektmapp blivit en fabrik som går att styra – simulerad, men med allt som ett verkligt projekt behöver.

simulerade fältenheter
290
OPC UA-datapunkter
2.846
skärmbilder i 7 projekt
≈ 200
språk, 5 011 begrepp
14
historikens datamängd
−93 %
till den första demonstrationen
6 dagar

Werk Nord visar hur vi arbetar: först förstå, sedan planera, sedan bygga – och mäta varje fynd innan vi åtgärdar det. Sex dagar efter starten demonstrerade vi anläggningen för Inductive Automation och Sepasoft. Eftersom modell, bilder och översättningar skapas med skript är en andra fabrik i grunden en kopia med andra grunddata.

Diskutera ert projekt Beräkna OEE för er linje
Ring oss Diskutera ert projekt
ZewaTec Automation – till startsidan

Språk

Språk

Samma sida, ett annat språk