Hopp til innhold
Automasjon

PLS, oppskrifter etter ISA 88, kontrollsystemer & visualisering

Rådgivning

Analyse, digitaliseringskonsepter, prosjektoppfølging

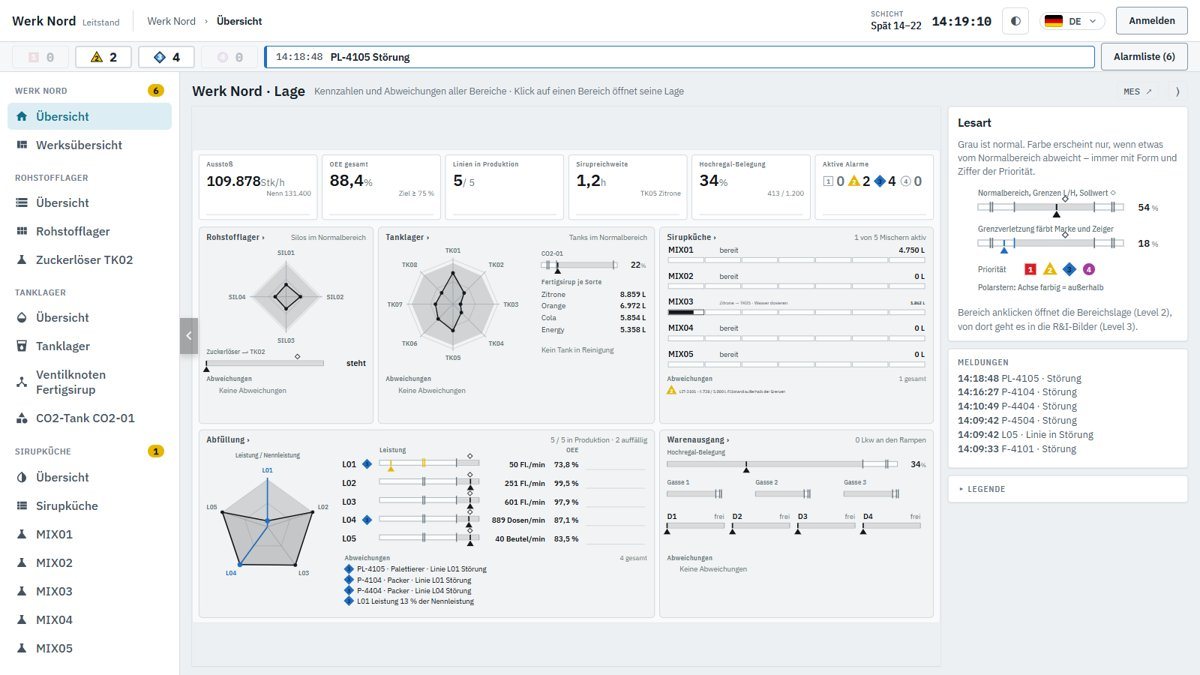
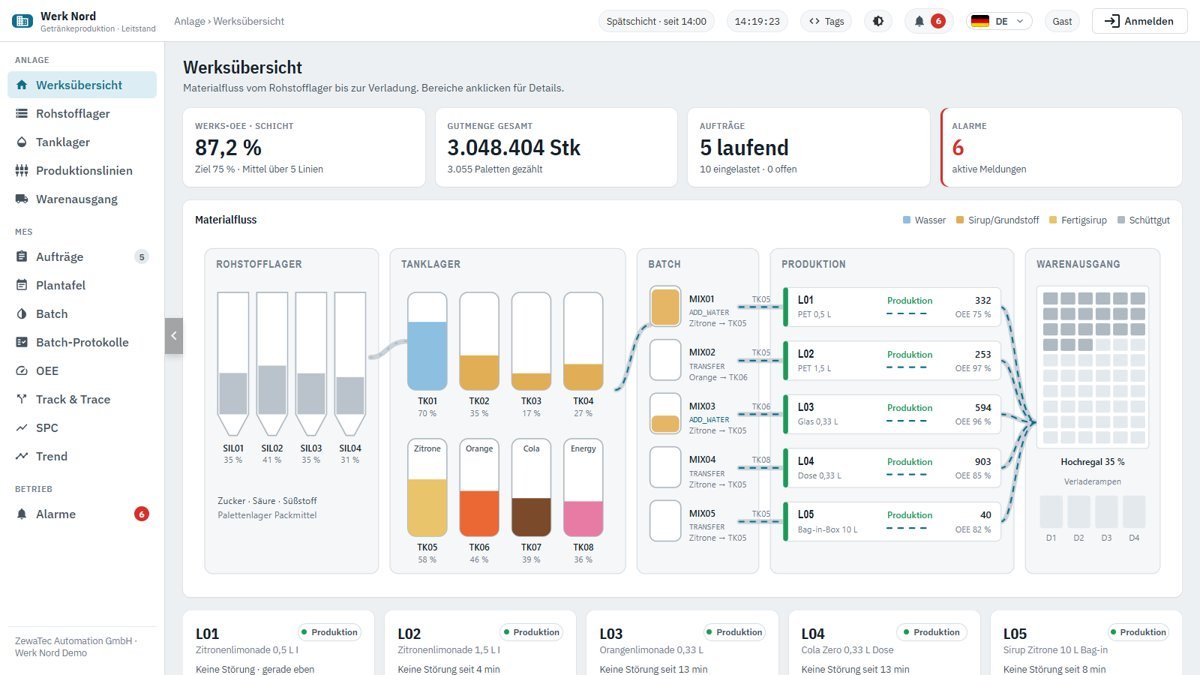
Prøv kontrollrommet Werk Nord live
ISO 9001Inductive Automation IntegratorAVEVA IntegratorSepasoft-integrator
Alle tjenester i oversikt

Prosjekteksempel · Werk Nord

Werk Nord – fra henvendelse til overlevering

En drikkevareprodusent ringer: De vil vite hvorfor linjene står stille, og kunne spore partier raskt. Vi viser trinn for trinn hvordan det blir til kontrollrom, MES og mobilapp.

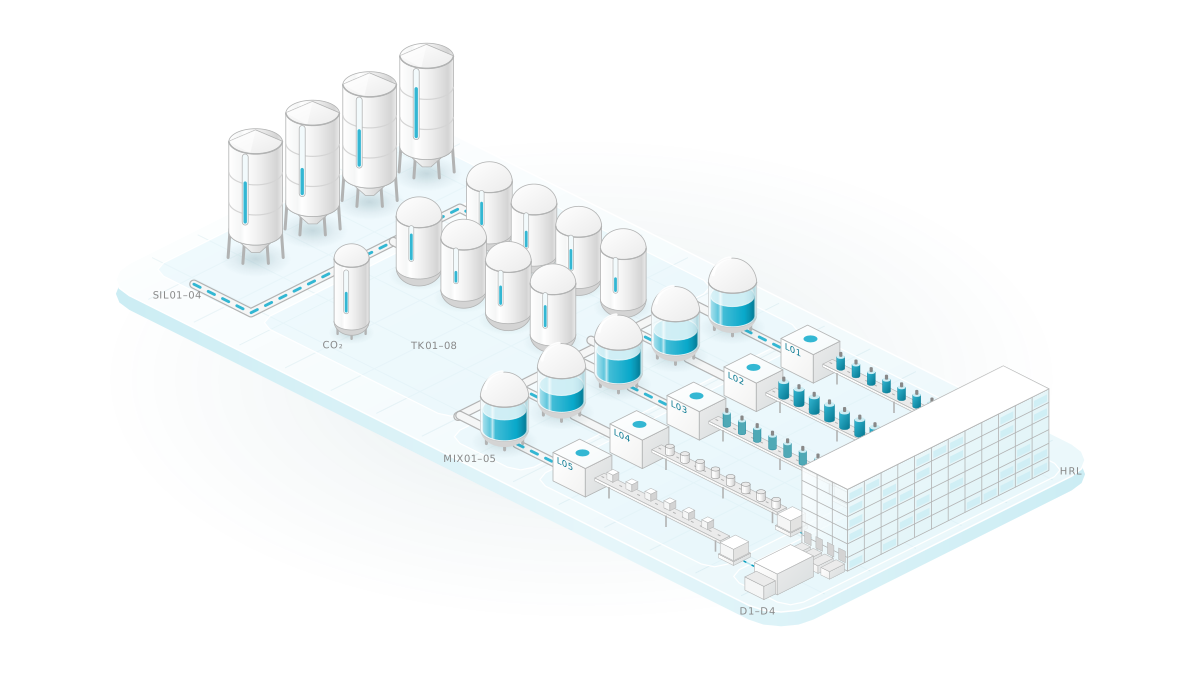
Isometrisk illustrasjon av Werk Nord: fire siloer, tanklageret, fem miksere i sirupkjøkkenet, fem tappelinjer og høylageret med utlasting.

Nøkkelfakta

Tappelinjer
5
Feltenheter
290
Datapunkter
2.846
Skjermbilder
≈ 200
Språk
14

Trinn 1 · Henvendelse

Telefonen

En drikkevarefabrikk med fem tappelinjer planlegger med papir og Excel. Hvorfor en linje stod, vet ingen sikkert ved skiftslutt – og sporbarhet betyr å bla gjennom permer.

Illustrasjon: telefon og notatblokk med en første skisse av anlegget.

Hva ingeniørene gjør

  1. Kartlegge utgangspunktet: Hvor oppstår data i dag, hvem skriver dem ned, hvem trenger dem?
  2. Avklare mål: registrere stanser med årsak, spore partier, gjøre ordrer planbare.
  3. Involvere de ansatte: I fabrikken snakkes mange språk – brukergrensesnittet må takle det.
  4. Fastsette rammene: kontaktpersoner, tidsplan og dato for befaringen på stedet.

Beslutning

Først vise, så skrive

I stedet for et langt konseptdokument bygger vi tidlig en klikkbar prototyp av brukergrensesnittet. For Werk Nord var den klar første prosjektdag. Slik snakker kunde og ingeniører om det samme bildet – ikke om begreper som alle forstår ulikt.

Resultat Målbilde på én side og klikkbar layoutprototyp

Trinn 2 · Befaring

Befaring og kartlegging

Vi går gjennom materialflyten: råvarelager, tanklager, sirupkjøkken, fem tappelinjer, vareutlevering. Hver anleggsdel, hvert datapunkt og hver rolle kommer på listen.

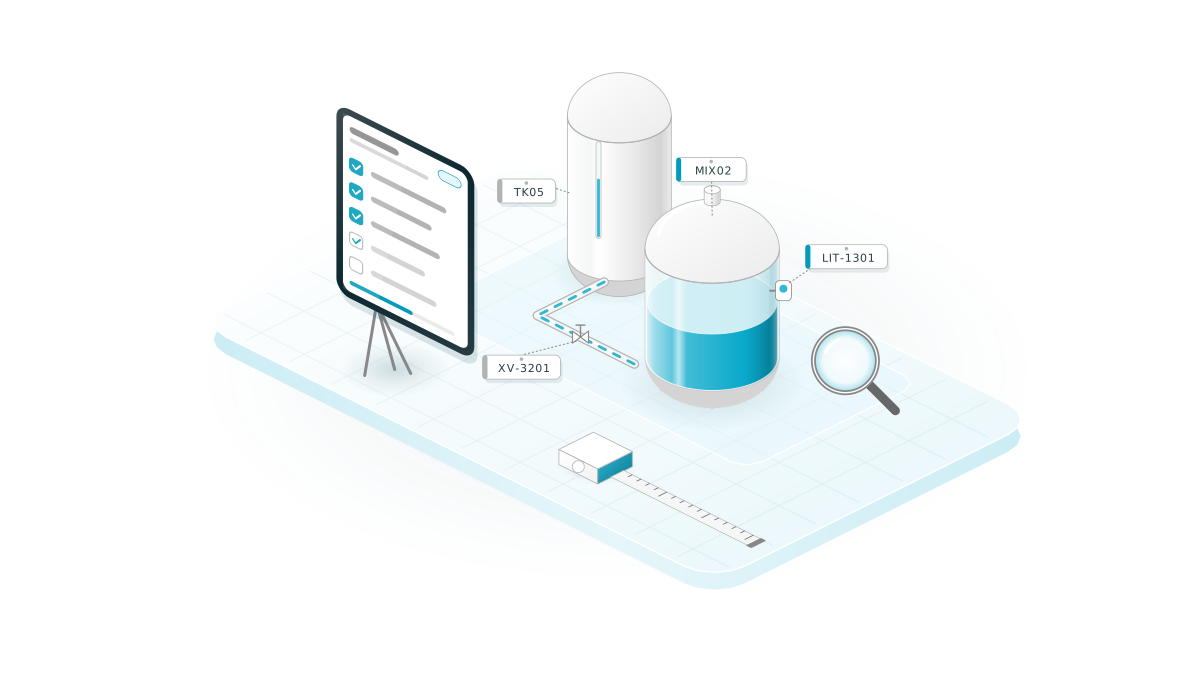
Illustrasjon: ingeniør med nettbrett foran en anleggsdel, ved siden av en sjekkliste med registrerte datapunkter.

Hva ingeniørene gjør

  1. Registrere anleggsdeler: 4 siloer, 8 tanker pluss CO₂-tank, 5 miksere på 5 000 L hver, 1 200 pallplasser.
  2. Telle feltenheter: 290 ventiler, pumper, motorer, maskiner, regulatorer, nivå- og strømningsmålere.
  3. Registrere oppskrifter: fire sirupsorter, seks trinn per batch fra vanndosering til overpumping.
  4. Fastsette stansårsaker: maskinfeil, tom tank, manglende emballasje, opphopning, formatbytte, rengjøring, pause.
  5. Avklare roller: operatør, skiftleder, planlegging, kvalitetssikring, administrasjon – hvem kan utløse hva?

Beslutning

Tanker uten fast sort

De fire tankene for ferdig sirup får ingen fast sort. Det byttes via en tom tank; hver linje henter fra en valgbar tank via en ventilnode. Det koster ventiler, men gjør planleggingen langt mer fleksibel.

Resultat Kravspesifikasjon med 290 feltenheter, fire oppskrifter og fem roller

Trinn 3 · Plan

Planen

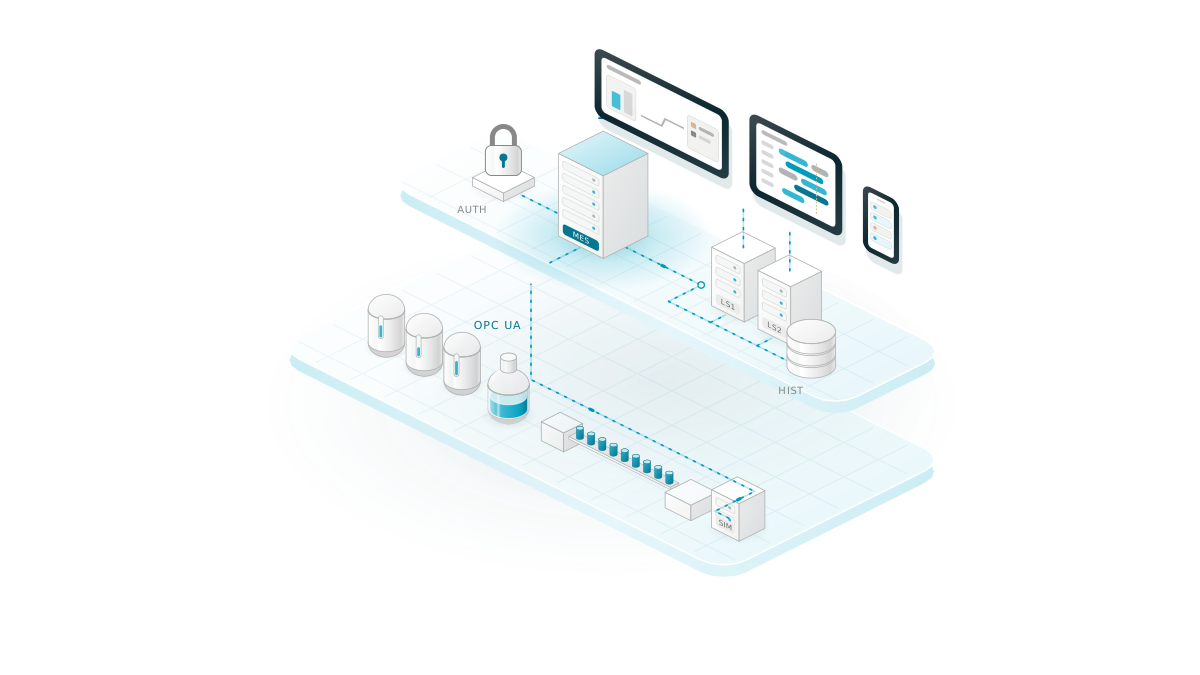
Før det programmeres, ligger arkitekturen fast. Den bestemmer hvor data oppstår, hvor logikken kjører og hvem som kan betjene hva.

Illustrasjon av arkitekturen: feltnivå og simulering via OPC UA, gatewayer, over dette kontrollrom, MES og mobilapp.

Hva ingeniørene gjør

  1. Strukturere fabrikken etter ISA-95 og ISA-88 – internasjonalt vanlige modeller for fabrikk, anlegg, oppskrifter og batcher.
  2. Én backend for MES, to lastbalanserte servere for kontrollrommet, en egen server for historikken, pluss én for utvikling og reserve.
  3. Betjeningskonsept etter ISA-101, standarden for oversiktlige betjeningsbilder: anlegget i grått, farge bare for tilstand og alarm.
  4. Én pålogging for alle brukergrensesnitt: single sign-on, rollene kommer fra brukerkontoen.
  5. «MES as Code»: modell, oppskrifter og brukergrensesnitt lages med skript og er versjonert.

Beslutning

Alt nøyaktig én gang

PLS-tilkobling, alarmer, MES-moduler og automatikker kjører på nøyaktig én backend. Kontrollromserverne viser bare og sender kommandoer dit for kontroll. Hvis logikken kjørte to ganger, ville mengder blitt bokført dobbelt.

Resultat Arkitekturskisse og funksjonsspesifikasjon: fem gatewayer, én modell, ett betjeningskonsept

Trinn 4 · Engineering

Kontrollrom, MES og mobilapp

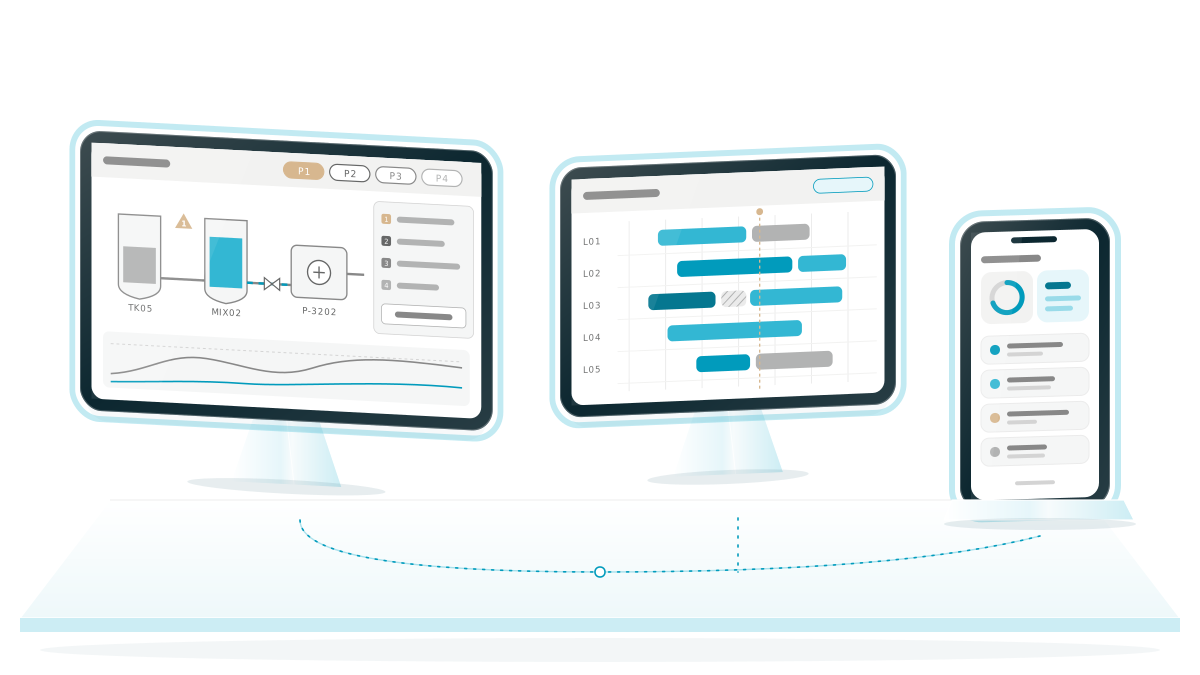
Nå lages brukergrensesnittene – med Ignition fra Inductive Automation og MES-modulene fra Sepasoft. Skjermbilder, datapunkter og oversettelser genererer vi med kode, ikke med museklikk.

Illustrasjon av tre skjermer: kontrollrom, MES-produksjonsplan og mobilapp.

Hva ingeniørene gjør

  1. Kontrollrom i tre nivåer: anleggsoversikt, område, P&ID-bilde – helt ned til betjeningsvinduet for hver enkelt enhet.
  2. Alarmer i fire prioriteter P1–P4; kvittering skjer etter gjennomgang, ikke samlet med «Kvitter alle».
  3. MES: ordrer, egen produksjonsplan, batch etter ISA-88, OEE (samlet utstyrseffektivitet) med stansårsaker, SPC (statistisk prosesskontroll).
  4. Track & Trace: sporbarhet fra råvare via sirupbatch og ferdigvareparti til levering – og tilbake.
  5. Mobilapp med store trykkflater; alle brukergrensesnitt kan byttes mellom 14 språk.

Beslutning

Ordreregler i databasen

Statusreglene for ordrer ligger i lagrede prosedyrer i databasen. Brukergrensesnittet bare leser og kaller disse prosedyrene; databasebrukeren det bruker, har ikke rett til å endre noe direkte. Slik kan ikke noe skjermbilde sette en ordre i en ugyldig tilstand.

Resultat Rundt 200 skjermbilder i 7 prosjekter, 5 011 begreper på 14 språk

Trinn 5 · Test

Test i den digitale tvillingen

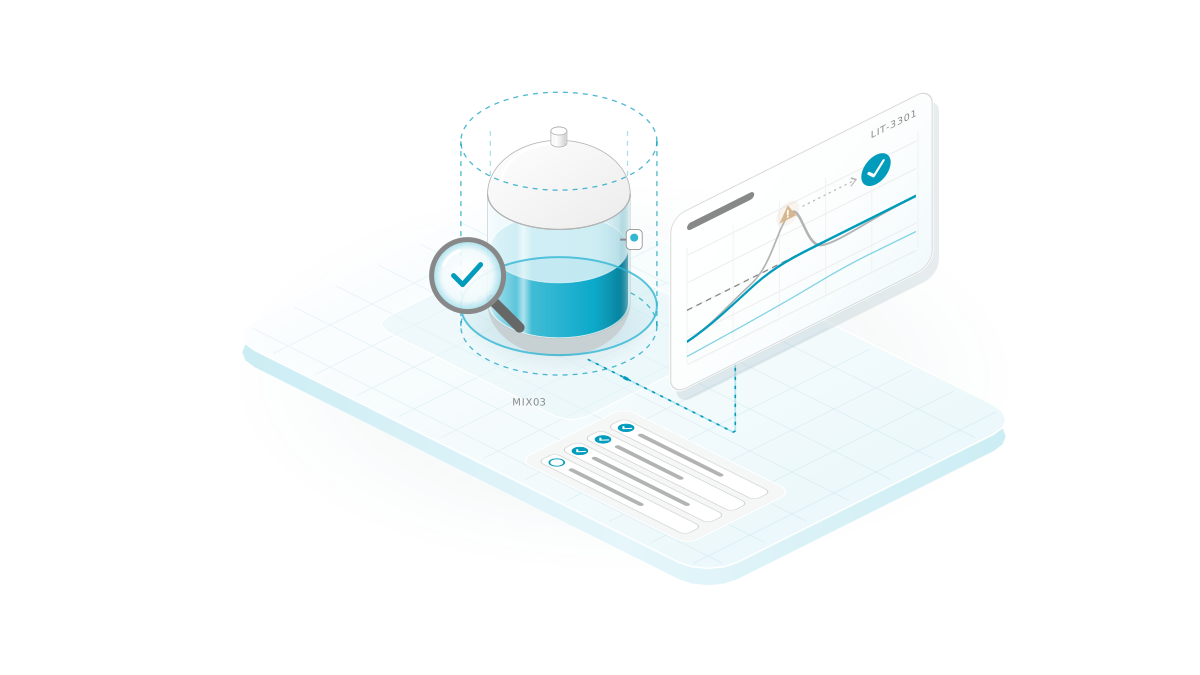
En simulering etterligner PLS-ene i alle anleggsdeler via OPC UA, den leverandøruavhengige standarden for datautveksling i automasjon. Slik tester vi med 290 enheter før et ekte anlegg er tilkoblet.

Illustrasjon: mikser under lupen med hakemerker og målekurver.

Hva ingeniørene gjør

  1. Kjøre simuleringen med 290 feltenheter og 2 846 datapunkter i en syklus på 500 millisekunder.
  2. Mengdebalanse: Én batch gir 4 407,5 L ferdig sirup – bokføringen må stemme på literen.
  3. Gjennomføre gjennomganger: kode i ni områder, batchkjeden, avstemming mot produsentens dokumentasjon, brukervennlighet.
  4. Måle funnet, påvise årsaken, rette, måle på nytt – og skrive ned alt.

Beslutning

Måle i stedet for å anta

«OEE-beregningen er treg», var den første antakelsen. En kjøretidsmåling per deltrinn viste: 86 % av tiden gikk med til materialbevegelsene. Vi optimaliserer først når en måling viser hvor tiden faktisk går.

Resultat Testrapporter med måleverdier; 57 av 58 batcher fullstendig bokført

Hva som faktisk skjedde da Werk Nord ble bygd

Disse seks funnene oppsto faktisk da Werk Nord ble bygd. Hvert av dem er dokumentert, årsaken er påvist og løsningen kontrollert.

Vannbatchen

Funn

En mikser overleverte 5 000 L vann som sitronsirup til tanken.

Årsak

En avbrutt batch hadde etterlatt 2 600 L vann i mikseren. Neste batch startet uten nivåkontroll, og det ble bokført settpunkter.

Løsning

En batch starter bare på en ledig og tom mikser. Det bokføres de faktisk målte mengdene, ikke settpunktene.
Én rad per sekund

Funn

Ved hvert ordrebytte meldte MES «Error recording OEE values» – nøyaktig i sekundet for byttet.

Årsak

OEE-registreringen i MES-modulene fra Sepasoft skriver bare én rad per sekund og anlegg. Vi avsluttet den gamle kjøringen og startet den nye i samme kall.

Løsning

Bytte i to trinn: avslutt den gamle kjøringen, start den nye i neste 10-sekunders takt. Slik får hver kjøring sin egen rad.

Sporbarhet uten brudd

Funn

82 av 391 sirupbatcher i løpet av tre dager hadde ikke noe utgående parti. Der brøt sporbarheten.

Årsak

Et uttak kunne ikke fordeles over flere partibeholdninger. Vår nødløsning «Blend Lot» bokførte feil: for tank TK01 50 271 L mot 24 213 L fysisk.

Løsning

Først ble bokføringskjeden reparert: deretter 57 av 58 batcher fullstendige. Så avstemmingen mot produsentens dokumentasjon: den tiltenkte funksjonen Auto Lot Completion i stedet for egenutvikling, med terskelverdi dimensjonert etter det minste uttaket.

Kapasitet i stedet for programfeil

Funn

Linjene stod stille selv om det fantes ordrer. Første mistanke: en programfeil.

Årsak

Bag-in-box-linjen fyller ren sirup og trakk 31 000 av 34 324 L av sirupbehovet. Fire siruptanker er ikke nok for denne ordremiksen.

Løsning

Ingen kode ble «reparert» – i stedet ble flaskehalsen dokumentert. Produksjonsplanen beregner tanknivåer per sort og melder sirupmangel som planleggingsalarm.

Historikk −93 %

Funn

Tag-historikken skrev 28,6 målepunkter per sekund, rundt 235 MB per dag.

Årsak

Det ble logget for mye og for ofte. I tillegg kom en skriveforsterkning på 437 partisjonskopier per time.

Løsning

Signaler valgt ut, taggrupper og dødbånd satt (det lagres først ved en minsteendring): 2,05 målepunkter per sekund, rundt 17 MB per dag – ingen kurve mangler.

PLI-broen

Funn

Sepasoft Batch Procedure og PLS-en forstod ikke hverandre: kommandoer og tilstandsnumre passet ikke sammen.

Årsak

PLS-en har en egen tilstandsmaskin. Slik er det også i eksisterende anlegg.

Løsning

En bro oversetter kommandoer og tilstander ved PLI (Phase Logic Interface, grensesnittet mellom batchstyring og anlegg). Den første ekte batchen kjørte gjennom den første prosjektnatten.

Vi skriver også ned hvor vi tok feil: Diagnosen vår «Batchmotoren setter den faktiske mengden til null» var feil – det var vår egen bro som skrev nullen. Det står åpent som tillegg i testrapporten.

Trinn 6 · Overlevering

Overlevering og drift

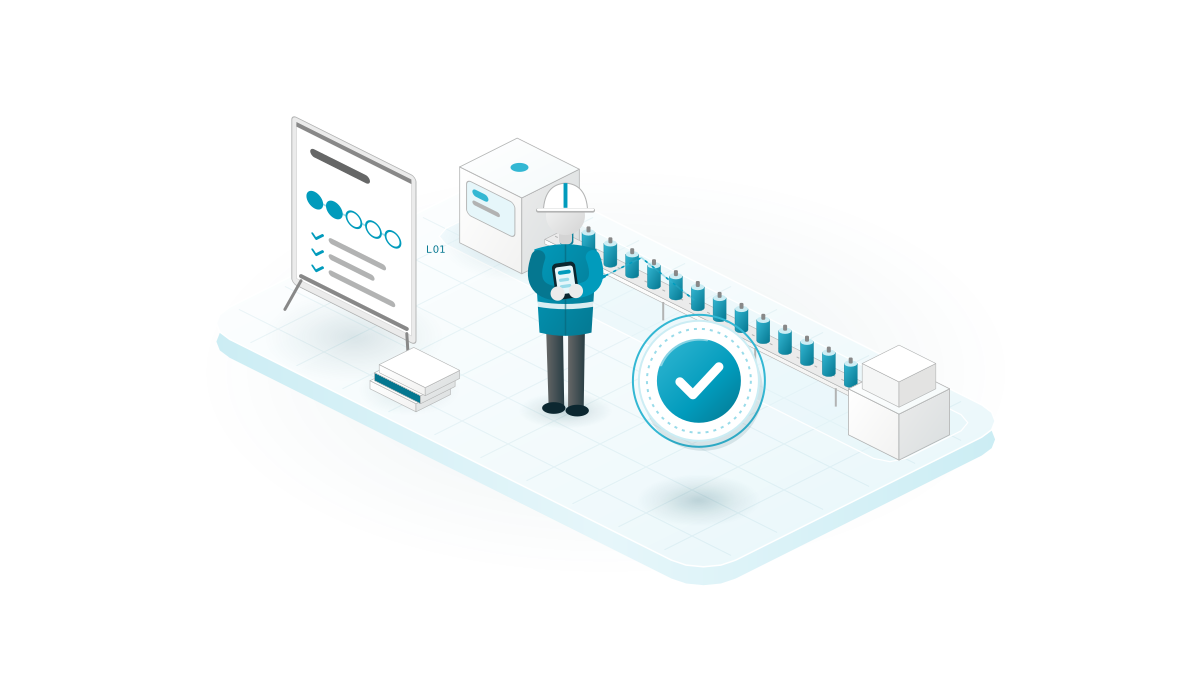
Et anlegg er først ferdig når menneskene i fabrikken betjener det sikkert. Derfor gir vi opplæring etter roller og er tilgjengelige etter oppstart.

Illustrasjon: skiftleder med mobil foran en tappelinje, ved siden av et hakemerke.

Hva ingeniørene gjør

  1. Opplæring etter roller: operatør, skiftleder, planlegging, kvalitetssikring, administrasjon – hver på sine egne skjermbilder.
  2. Sette opp gjestetilgang: se uten pålogging, betjene bare med rolle; på mobilen også med passnøkkel.
  3. Overlevere dokumentasjon: arkitektur, betjeningskonsept, oppsettskript og testrapporter.
  4. Følge opp driften: betalt 24/7-support for eksisterende kunder, videreutvikling i små, testede trinn.

Beslutning

Se fritt, betjen med rolle

Pålogging i kontrollrommet er frivillig. Uten pålogging ser man alt, men kan ikke utløse noe. Hver kommando krever en rolle, kontrolleres i backend og logges med bruker. Slik forblir kontrollrommet åpent for alle som trenger å være informert.

Resultat Opplærte roller, dokumentasjon, oppsettskript og en fast kontaktperson

Resultat

Dette ble resultatet

På seks trinn ble en tom prosjektmappe til en fabrikk som kan betjenes – simulert, men med alt et ekte prosjekt trenger.

simulerte feltenheter
290
OPC UA-datapunkter
2.846
skjermbilder i 7 prosjekter
≈ 200
språk, 5 011 begreper
14
Datamengde i historikken
−93 %
til første demonstrasjon
6 dager

Werk Nord viser hvordan vi jobber: først forstå, så planlegge, så bygge – og måle hvert funn før vi retter det. Seks dager etter start demonstrerte vi anlegget for Inductive Automation og Sepasoft. Fordi modell, skjermbilder og oversettelser lages med skript, er en ny fabrikk i bunn og grunn en kopi med andre stamdata.

Snakk om prosjektet ditt Beregn OEE for linjen din
Ring oss Snakk om prosjektet
ZewaTec Automation – til forsiden

Språk

Språk

Samme side, et annet språk